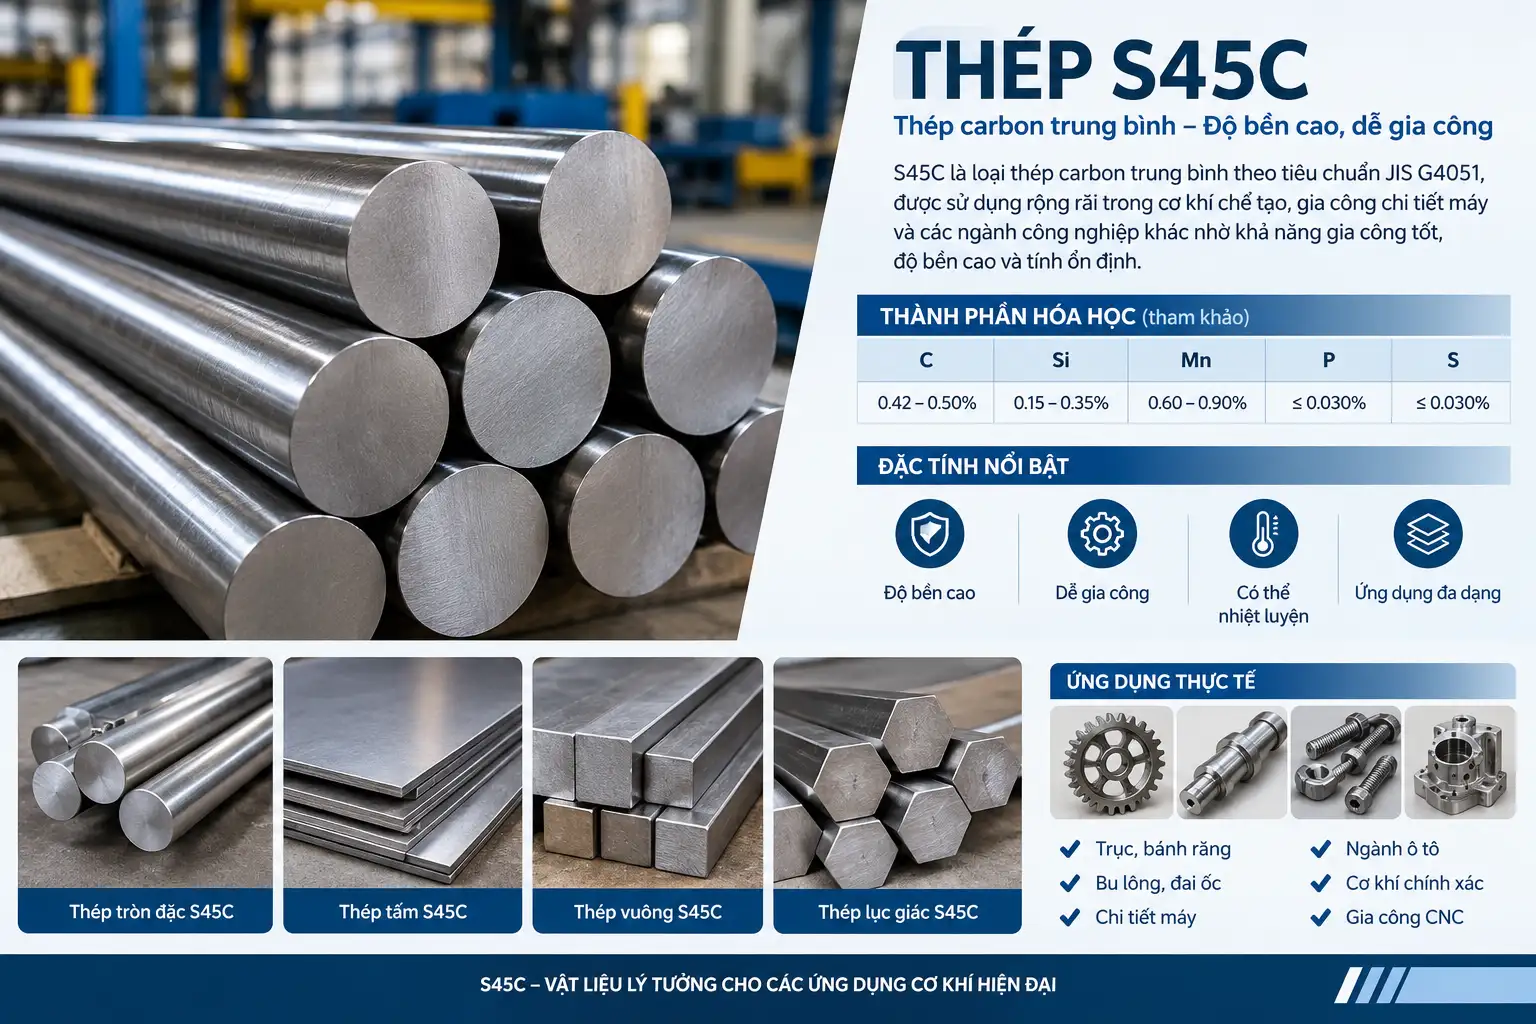



Khả năng gia công thép 1215: Tiện, phay, khoan, taro và CNC
Khả năng gia công thép 1215 là một trong những ưu điểm nổi bật nhất của vật liệu này. AISI 1215, SAE 1215 hay UNS G12150 thuộc nhóm thép carbon thấp dễ gia công cắt gọt (free-machining steel), được thiết kế với hàm lượng lưu huỳnh và phốt pho cao hơn thép carbon thông thường để hỗ trợ quá trình tạo phoi và gia công tốc độ cao.
Nhờ đặc tính này, thép 1215 đặc biệt phù hợp với máy tiện tự động, máy tiện CNC, máy Swiss CNC và sản xuất hàng loạt. Vật liệu có khả năng tạo phoi ngắn, giảm lực cắt và cho chất lượng bề mặt tốt khi sử dụng dao và thông số cắt phù hợp.
So với các mác thép carbon thông dụng như 1018 hoặc 1045, 1215 thường được lựa chọn khi doanh nghiệp ưu tiên năng suất gia công, tuổi thọ dao và khả năng kiểm soát phoi hơn là độ bền cơ học cao.
1. Thép 1215 có dễ gia công không?
Có. Thép 1215 thuộc nhóm thép rất dễ gia công cắt gọt.
Thành phần đặc trưng của 1215 gồm:
- Carbon C: tối đa khoảng 0,09%.
- Mangan Mn: 0,75–1,05%.
- Lưu huỳnh S: 0,26–0,35%.
- Phốt pho P: 0,04–0,09%.
- Sắt Fe: phần còn lại.
Hàm lượng S và P được kiểm soát ở mức cao hơn thép carbon thông thường giúp tạo điều kiện thuận lợi cho việc phá phoi. Đặc biệt, lưu huỳnh kết hợp với mangan tạo các bao thể MnS, góp phần làm phoi dễ đứt trong quá trình cắt.
Đây là lý do 1215 thường được dùng cho các chi tiết có chu kỳ gia công lặp lại với số lượng lớn.
Theo dữ liệu tham khảo từ Machinery’s Handbook, nhóm thép free-machining plain carbon resulfurized gồm 1212, 1213 và 1215 có tốc độ cắt HSS tham khảo cao hơn nhóm thép carbon thông thường trong cùng điều kiện độ cứng.
Để tìm hiểu thêm về các loại vật liệu cơ khí và thép dùng trong sản xuất, bạn có thể tham khảo vatlieucokhi.net.
2. Chỉ số gia công thép 1215 là bao nhiêu?
2.1. Machinability Index của thép 1215
Machinability Index hay chỉ số khả năng gia công là thông số dùng để so sánh mức độ dễ gia công của các vật liệu.
Tùy hệ quy chiếu, tài liệu kỹ thuật có thể sử dụng các vật liệu chuẩn khác nhau nên không nên so sánh hai con số machinability nếu không biết reference material.
Một số dữ liệu kỹ thuật hiện nay ghi nhận thép 1215 có chỉ số gia công khoảng 135–140% khi lấy thép free-machining phù hợp làm vật liệu chuẩn. Một số nguồn khác sử dụng AISI B1112 làm chuẩn và cho 1215 khoảng 136%.
Điểm quan trọng là:
136% machinability không có nghĩa là có thể tăng tốc độ cắt lên đúng 36%.
Đây là chỉ số tương đối dùng để đánh giá khả năng gia công, không phải thông số cài đặt máy CNC.
2.2. Vì sao thép 1215 dễ gia công?
Có ba nguyên nhân chính:
Thứ nhất: hàm lượng lưu huỳnh cao.
S tạo MnS trong nền thép. Các bao thể này giúp giảm tính liên tục của vật liệu khi cắt, hỗ trợ hình thành phoi ngắn.
Thứ hai: hàm lượng phốt pho tương đối cao.
P góp phần cải thiện khả năng cắt gọt của thép carbon thấp.
Thứ ba: hàm lượng carbon thấp.
1215 không quá cứng ở trạng thái thông thường, nhờ đó lực cắt và tải lên dụng cụ thường thuận lợi hơn so với các thép carbon có hàm lượng carbon cao hơn.
3. Bảng thông số khả năng gia công thép 1215
| Thông số | Giá trị tham khảo |
|---|---|
| Mác thép | AISI/SAE 1215 |
| UNS | G12150 |
| Nhóm vật liệu | Thép carbon thấp dễ gia công |
| Machinability | Khoảng 135–140% tùy chuẩn tham chiếu |
| Khả năng tạo phoi | Tốt |
| Khả năng tiện | Rất tốt |
| Khả năng khoan | Tốt |
| Khả năng phay | Tốt |
| Khả năng taro | Tốt |
| Khả năng cắt ren | Tốt |
| Gia công CNC | Rất phù hợp |
| Gia công hàng loạt | Rất phù hợp |
| Hàn | Không phải ưu điểm chính |
| Chống ăn mòn | Thấp |
Các giá trị machinability là giá trị tương đối; còn tốc độ cắt cần xác định theo dụng cụ và điều kiện máy.
4. Khả năng tiện thép 1215
Tiện là một trong những phương pháp gia công phù hợp nhất với thép 1215.
Vật liệu đặc biệt thích hợp với:
- Tiện ngoài.
- Tiện trong.
- Tiện mặt đầu.
- Tiện trụ bậc.
- Tiện rãnh.
- Tiện ren.
- Tiện định hình.
- Tiện CNC.
- Tiện tự động.
Khi tiện 1215, phoi thường dễ đứt hơn so với thép carbon thấp thông thường. Điều này đặc biệt có lợi đối với máy tiện CNC tự động vì hạn chế tình trạng phoi dài quấn quanh dao hoặc phôi.
Một nghiên cứu SAE về thép free-cutting cho thấy AISI 1215 có khả năng duy trì gia công trong các thử nghiệm ở vùng tốc độ khoảng 77,4–85,3 m/phút với dụng cụ form tool, đồng thời mẫu 1215 cho kết quả bề mặt tốt trong phép thử hoàn thiện. Đây là dữ liệu thử nghiệm cụ thể, không nên hiểu là giới hạn tốc độ cắt cho mọi máy CNC.
Dao tiện thép 1215
Có thể sử dụng:
- Dao carbide.
- Insert carbide phủ.
- Dao HSS trong một số ứng dụng.
- Dao tiện có hình học dương để giảm lực cắt.
Với gia công CNC sản lượng lớn, insert carbide thường được ưu tiên vì cho phép duy trì năng suất và tính ổn định cao.
5. Khả năng phay thép 1215
Thép 1215 cũng có khả năng phay khá tốt, đặc biệt với:
- Phay mặt.
- Phay rãnh.
- Phay bậc.
- Phay hốc.
- Phay biên dạng.
- Phay CNC.
- Phay ren.
Khi phay, cần chú ý độ cứng vững của hệ thống:
Máy → đồ gá → phôi → dao.
1215 tương đối dễ cắt nhưng điều đó không có nghĩa có thể sử dụng thông số cắt tùy ý.
Dao phay phù hợp
Đối với CNC, có thể sử dụng:
- Dao phay ngón carbide.
- Dao phay mặt carbide.
- Dao phủ TiAlN hoặc các lớp phủ phù hợp.
- Dao nhiều me khi yêu cầu năng suất cao.
- Dao ít me khi cần ưu tiên thoát phoi trong một số nguyên công.
Với phay hốc sâu, khả năng thoát phoi cần được quan tâm đặc biệt.
6. Khả năng khoan thép 1215
Khoan thép 1215 tương đối dễ, đặc biệt khi sử dụng mũi khoan sắc, gá chắc và kiểm soát tốt lượng tiến dao.
Dữ liệu tốc độ cắt HSS trong Machinery’s Handbook cho nhóm 1212/1213/1215 khoảng 120–125 ft/min cho khoan, tương đương khoảng 36,6–38,1 m/phút trong điều kiện tham khảo tương ứng.
Một bảng khác cũng đưa nhóm 1215 vào mức 120–125 ft/min khi khoan bằng HSS.
Với khoan CNC, cần chú ý:
- Đường kính mũi khoan.
- Vật liệu dao.
- Độ sâu lỗ.
- Khả năng thoát phoi.
- Làm mát.
- Độ cứng vững của phôi.
- Kiểu khoan liên tục hay peck drilling.
Đối với lỗ sâu, chu kỳ peck drilling có thể hỗ trợ thoát phoi và đưa dung dịch làm mát vào vùng cắt tốt hơn.
7. Khả năng taro thép 1215
Thép 1215 phù hợp với gia công ren trong bằng taro.
Đây là một lợi thế đáng kể khi sản xuất các chi tiết:
- Đai ốc.
- Fitting.
- Khớp nối.
- Vỏ linh kiện.
- Chi tiết CNC.
- Phụ kiện ren.
- Các chi tiết có nhiều lỗ ren.
Khả năng tạo phoi ngắn giúp giảm nguy cơ phoi quấn quanh dụng cụ so với một số loại thép carbon dẻo hơn.
Lưu ý khi taro
Cần kiểm soát:
- Đường kính lỗ khoan trước khi taro.
- Bước ren.
- Loại taro.
- Tốc độ taro.
- Dung dịch cắt.
- Độ đồng tâm.
- Chiều sâu ren.
Không nên chỉ tăng tốc độ taro vì thép 1215 dễ gia công. Tốc độ tối ưu vẫn phụ thuộc vào vật liệu và lớp phủ của taro.
8. Khả năng cắt ren thép 1215
1215 là vật liệu phù hợp để tiện ren ngoài và tiện ren trong trên máy tiện CNC.
Các loại ren thông dụng có thể gia công gồm:
- Ren hệ mét.
- Ren UNC.
- Ren UNF.
- Ren BSP và các chuẩn khác tùy yêu cầu.
- Ren đặc biệt theo bản vẽ.
Khi tiện ren, ưu điểm của 1215 là khả năng kiểm soát phoi tốt.
Đối với ren có bước nhỏ, cần đặc biệt chú ý:
- Độ sắc của insert.
- Chiều sâu cắt từng pass.
- Góc ren.
- Tốc độ trục chính.
- Đồng bộ trục chính và trục dao.
Với sản xuất hàng loạt, việc kiểm soát các yếu tố này giúp giảm tỷ lệ lỗi ren và ổn định kích thước.
9. Khả năng gia công CNC thép 1215
CNC là một trong những lĩnh vực ứng dụng nổi bật nhất của thép 1215.
Vật liệu phù hợp với:
CNC tiện
Dùng để sản xuất:
- Chốt.
- Bạc.
- Trục nhỏ.
- Vòng đệm.
- Spacer.
- Fitting.
- Vít.
- Chi tiết ren.
CNC phay
Phù hợp với:
- Rãnh.
- Hốc.
- Bậc.
- Mặt phẳng.
- Biên dạng.
- Lỗ.
- Các chi tiết lắp ghép.
Swiss CNC
1215 đặc biệt thích hợp với các chi tiết nhỏ, dài hoặc có nhiều nguyên công tiện liên tiếp.
Khả năng phá phoi tốt giúp giảm nguy cơ phoi tích tụ trong vùng gia công.
Đây là một trong những lý do thép free-machining như 1215 được sử dụng trong sản xuất linh kiện số lượng lớn.
10. Thông số cắt thép 1215 tham khảo
Thông số cắt cần được xem là điểm khởi đầu, không phải thông số bắt buộc.
10.1. Tiện bằng HSS
Theo bảng tốc độ cắt tham khảo của Machinery’s Handbook, thép 1212/1213/1215 ở trạng thái HR/A với độ cứng khoảng 100–150 HB có tốc độ cắt HSS khoảng 150 ft/min, tương đương khoảng 45,7 m/phút; ở trạng thái CD, khoảng 160 ft/min, tương đương 48,8 m/phút.
10.2. Tiện carbide
Một số bảng dữ liệu dành cho carbide đưa ra khoảng tốc độ cao hơn đáng kể. Ví dụ, FM Carbide công bố vùng tham khảo khoảng 505–685 m/phút cho tiện, nhưng đây là thông số dành cho hệ dao và điều kiện cụ thể của nhà sản xuất, không nên áp dụng máy móc cho mọi insert.
Vì vậy, khi lập chương trình CNC nên bắt đầu từ khuyến cáo của nhà sản xuất insert.
10.3. Khoan
| Phương pháp | Dao | Tốc độ cắt tham khảo |
|---|---|---|
| Khoan | HSS | ~36,6–38,1 m/phút |
| Khoan | Carbide | Cao hơn HSS, tùy dao |
| Reaming | HSS | ~24,4 m/phút |
Các số trên được quy đổi từ bảng tốc độ HSS theo ft/min và chỉ dùng làm điểm khởi đầu.
Công thức tính vòng quay
Khi biết tốc độ cắt VcV_c và đường kính dao DD:
n = (1000 × Vc) / (π × D)
Trong đó:
- n: vòng quay trục chính, rpm.
- Vc: tốc độ cắt, m/phút.
- D: đường kính dao hoặc phôi, mm.
Ví dụ, với dao đường kính 10 mm và Vc = 40 m/phút:
n ≈ 1.273 rpm
Đây chỉ là ví dụ tính toán; tốc độ thực tế cần căn cứ vào dao và máy.
11. Bảng tốc độ cắt tham khảo cho thép 1215
| Nguyên công | Dao HSS – khoảng tham khảo | Ghi chú |
|---|---|---|
| Tiện | ~46–49 m/phút | Theo condition vật liệu |
| Phay | ~43 m/phút | Quy đổi từ ~140 ft/min |
| Khoan | ~37–38 m/phút | HSS |
| Reaming | ~24 m/phút | HSS |
| Taro | Theo catalog dao | Không nên suy ra chỉ từ Vc khoan |
| Tiện carbide | Có thể cao hơn đáng kể | Theo catalog insert |
Bảng Machinery’s Handbook ghi nhận nhóm 1212/1213/1215 ở độ cứng 100–150 HB có tốc độ HSS khoảng 150 ft/min cho tiện, 140 ft/min cho phay, 120 ft/min cho khoan và 80 ft/min cho reaming; ở condition CD 150–200 HB lần lượt khoảng 160, 130, 125 và 80 ft/min.
12. Yếu tố ảnh hưởng đến khả năng gia công thép 1215
12.1. Trạng thái vật liệu
Thép 1215 cán nóng và kéo nguội có thể có cơ tính khác nhau, từ đó ảnh hưởng đến lực cắt và tuổi thọ dao.
12.2. Dao cắt
Dao sắc và hình học phù hợp giúp giảm lực cắt.
Đối với sản xuất CNC, cần chọn đúng:
- Grade carbide.
- Lớp phủ.
- Góc trước.
- Bán kính mũi dao.
- Hình học chip breaker.
12.3. Tốc độ cắt
Tốc độ quá thấp có thể làm giảm năng suất.
Tốc độ quá cao có thể:
- Tăng nhiệt.
- Tăng mòn dao.
- Làm giảm tuổi thọ insert.
- Làm thay đổi chất lượng bề mặt.
12.4. Lượng tiến dao
Feed quá thấp đôi khi khiến dao cọ xát thay vì cắt hiệu quả.
Ngược lại, feed quá cao làm tăng lực cắt và có thể ảnh hưởng đến độ nhám.
12.5. Dung dịch làm mát
Trong nhiều ứng dụng CNC, coolant giúp kiểm soát nhiệt, hỗ trợ thoát phoi và duy trì chất lượng bề mặt.
13. Ưu điểm khi gia công thép 1215
Ưu điểm
- Khả năng gia công cắt gọt rất tốt.
- Dễ tạo phoi ngắn.
- Phù hợp tiện tự động.
- Phù hợp CNC.
- Phù hợp sản xuất hàng loạt.
- Có thể đạt bề mặt tốt.
- Giảm nguy cơ phoi dài quấn dao.
- Phù hợp nhiều nguyên công tiện.
- Khoan và taro tương đối thuận lợi.
- Năng suất gia công cao.
Nói cách khác, 1215 được lựa chọn chủ yếu vì khả năng gia công, chứ không phải vì đây là loại thép có độ bền cơ học cao nhất.
14. Nhược điểm khi gia công thép 1215
Bên cạnh ưu điểm, 1215 vẫn có một số hạn chế.
Khả năng hàn không phải thế mạnh
Hàm lượng S và P được tăng để cải thiện gia công có thể làm vật liệu kém thuận lợi hơn cho hàn. Vì vậy, không nên lựa chọn 1215 chỉ dựa vào khả năng gia công nếu chi tiết yêu cầu hàn là yếu tố chính.
Độ bền không quá cao
1215 thuộc nhóm carbon thấp và không phải lựa chọn lý tưởng cho các chi tiết chịu tải lớn.
Khả năng nhiệt luyện hạn chế
Do hàm lượng carbon thấp, 1215 không phải mác thép lý tưởng nếu mục tiêu là tôi cứng toàn bộ tiết diện.
Khả năng chống ăn mòn thấp
1215 không phải thép không gỉ và cần bảo vệ bề mặt khi làm việc trong môi trường ẩm hoặc ăn mòn.
15. Ứng dụng của thép 1215 trong gia công cơ khí
Nhờ khả năng gia công tốt, thép 1215 được sử dụng rộng rãi cho:
Chi tiết tiện tự động
- Chốt.
- Bạc.
- Spacer.
- Pin.
- Bush.
- Vòng đệm.
- Trục nhỏ.
Chi tiết ren
- Vít.
- Bu lông.
- Đai ốc.
- Stud.
- Fitting.
- Coupling.
Linh kiện CNC
- Chi tiết máy.
- Phụ kiện lắp ráp.
- Linh kiện điện.
- Phụ kiện ô tô.
- Hydraulic fittings.
- Các chi tiết sản xuất số lượng lớn.
Đặc biệt, khi sản lượng lên tới hàng nghìn hoặc hàng chục nghìn chi tiết, ưu điểm về kiểm soát phoi và năng suất cắt gọt của 1215 trở nên rất đáng giá.
Nếu bạn đang tìm thêm thông tin về vật liệu kim loại dùng cho gia công cơ khí, có thể tham khảo vatlieucokhi.org.
16. So sánh khả năng gia công thép 1215 với 1018 và 1045
| Tiêu chí | 1215 | 1018 | 1045 |
|---|---|---|---|
| Khả năng gia công | Rất tốt | Khá | Trung bình |
| Phá phoi | Tốt | Kém hơn | Trung bình |
| Tiện CNC | Rất phù hợp | Phù hợp | Phù hợp |
| Khoan | Tốt | Tốt | Khá |
| Taro | Tốt | Khá | Khá |
| Độ bền | Vừa phải | Thấp–vừa | Cao hơn |
| Nhiệt luyện | Hạn chế | Hạn chế | Tốt hơn |
| Sản xuất hàng loạt | Rất phù hợp | Phù hợp | Phù hợp |
Nếu ưu tiên hàng đầu là gia công nhanh, phoi dễ kiểm soát và sản xuất số lượng lớn, 1215 thường có lợi thế rõ rệt.
17. Có nên chọn thép 1215 cho gia công CNC?
Nên, nếu thiết kế yêu cầu:
- Gia công tiện nhiều.
- Có nhiều nguyên công ren.
- Sản xuất số lượng lớn.
- Cần chu kỳ gia công ổn định.
- Cần kiểm soát phoi tốt.
- Không yêu cầu độ bền quá cao.
- Không yêu cầu chống ăn mòn cao.
- Không đặt yêu cầu hàn là yếu tố chính.
Ngược lại, nếu chi tiết cần độ bền cao, chịu tải động, chịu mỏi hoặc nhiệt luyện đạt độ cứng cao, nên đánh giá các mác thép khác.
18. FAQ – Câu hỏi thường gặp về khả năng gia công thép 1215
Thép 1215 có dễ gia công không?
Có. 1215 là thép free-machining được thiết kế để gia công cắt gọt dễ dàng, đặc biệt phù hợp với tiện tự động và CNC.
Chỉ số gia công thép 1215 là bao nhiêu?
Tùy vật liệu chuẩn dùng để so sánh, nhiều dữ liệu kỹ thuật ghi nhận khoảng 135–140%. Một số nguồn dùng AISI B1112 làm chuẩn và ghi nhận khoảng 136%.
Thép 1215 có tiện CNC tốt không?
Rất tốt. Đây là một trong những ứng dụng nổi bật của 1215 nhờ khả năng tạo phoi ngắn và gia công ổn định.
Thép 1215 có phay được không?
Có. 1215 có khả năng phay tốt và có thể sử dụng dao phay carbide trong gia công CNC.
Thép 1215 có khoan dễ không?
Có. Với dao HSS, tốc độ cắt tham khảo cho nhóm 1215 khoảng 120–125 ft/min, tương đương khoảng 36,6–38,1 m/phút.
Thép 1215 có taro tốt không?
Có. Đây là vật liệu phù hợp để gia công lỗ ren, đặc biệt trong sản xuất các chi tiết số lượng lớn.
Thép 1215 có phù hợp tiện ren không?
Có. Khả năng phá phoi tốt giúp 1215 phù hợp với tiện ren ngoài và ren trong trên máy CNC.
Tốc độ cắt thép 1215 khi tiện là bao nhiêu?
Với HSS, một bảng tham khảo đưa ra khoảng 150–160 ft/min tùy condition, tương đương khoảng 46–49 m/phút. Với carbide, tốc độ có thể cao hơn đáng kể và phải căn cứ vào catalog dao.
Thép 1215 có tốt hơn 1018 khi gia công CNC không?
Nếu mục tiêu chính là khả năng cắt gọt và kiểm soát phoi, 1215 thường có lợi thế. Nếu yêu cầu cơ tính, khả năng hàn hoặc ứng dụng kết cấu khác nhau, cần đánh giá toàn bộ yêu cầu trước khi lựa chọn.
Thép 1215 có phù hợp sản xuất hàng loạt không?
Rất phù hợp. Đây là một trong những trường hợp sử dụng điển hình của thép free-machining 1215.
Có thể dùng thông số cắt của 1215 cho mọi máy CNC không?
Không. Thông số cắt chỉ là điểm khởi đầu. Cần hiệu chỉnh theo loại dao, lớp phủ, đường kính, độ cứng vững máy, dung dịch làm mát, độ sâu cắt và yêu cầu bề mặt.
Kết luận
Khả năng gia công thép 1215 là một trong những ưu điểm nổi bật nhất của mác thép này. Nhờ hàm lượng lưu huỳnh và phốt pho được điều chỉnh, 1215 có khả năng tạo phoi thuận lợi, giảm hiện tượng phoi dài và phù hợp với các nguyên công tiện, phay, khoan, taro, cắt ren và gia công CNC.
Đặc biệt, thép 1215 phát huy hiệu quả trong máy tiện tự động, CNC và sản xuất hàng loạt, nơi năng suất, thời gian chu kỳ và khả năng kiểm soát phoi có ảnh hưởng trực tiếp đến chi phí sản xuất.
Về thông số cắt, không nên áp dụng một con số cố định cho mọi trường hợp. Với HSS, các bảng kỹ thuật tham khảo cho 1215 đưa ra khoảng 46–49 m/phút khi tiện và khoảng 37–38 m/phút khi khoan, trong khi dao carbide có thể làm việc ở tốc độ cao hơn đáng kể.
Do đó, để tối ưu gia công thép 1215, cần kết hợp mác thép + condition + loại dao + hình học dao + tốc độ cắt + lượng chạy dao + chiều sâu cắt + khả năng máy CNC.
Nếu ưu tiên của doanh nghiệp là gia công nhanh, ổn định, dễ kiểm soát phoi và sản xuất số lượng lớn, thép 1215 là một trong những lựa chọn đáng cân nhắc trong nhóm thép carbon dễ gia công.