

Tôi dầu thép 1144 – Quy trình, cơ tính và lưu ý khi nhiệt luyện
Tôi dầu thép 1144 là một phương pháp nhiệt luyện được quan tâm khi cần cải thiện độ cứng và độ bền của chi tiết gia công từ thép AISI 1144. Khác với trạng thái cung cấp thông thường, quá trình tôi giúp tổ chức tế vi của thép thay đổi, từ đó tạo nền tảng để đạt cơ tính phù hợp hơn cho từng loại chi tiết.
Tuy nhiên, thép 1144 là thép carbon mangan có hàm lượng lưu huỳnh tương đối cao nhằm tăng khả năng gia công cắt gọt. Vì vậy, khi lựa chọn chế độ tôi dầu cần xem xét đồng thời thành phần vật liệu, kích thước chi tiết, trạng thái ban đầu, thiết bị nhiệt luyện và yêu cầu độ cứng sau xử lý.
Bài viết dưới đây giúp làm rõ tôi dầu thép 1144 là gì, quy trình thực hiện, ảnh hưởng đến cơ tính, khả năng biến dạng và những điểm cần lưu ý trong thực tế cơ khí.
1. Thép 1144 là gì?
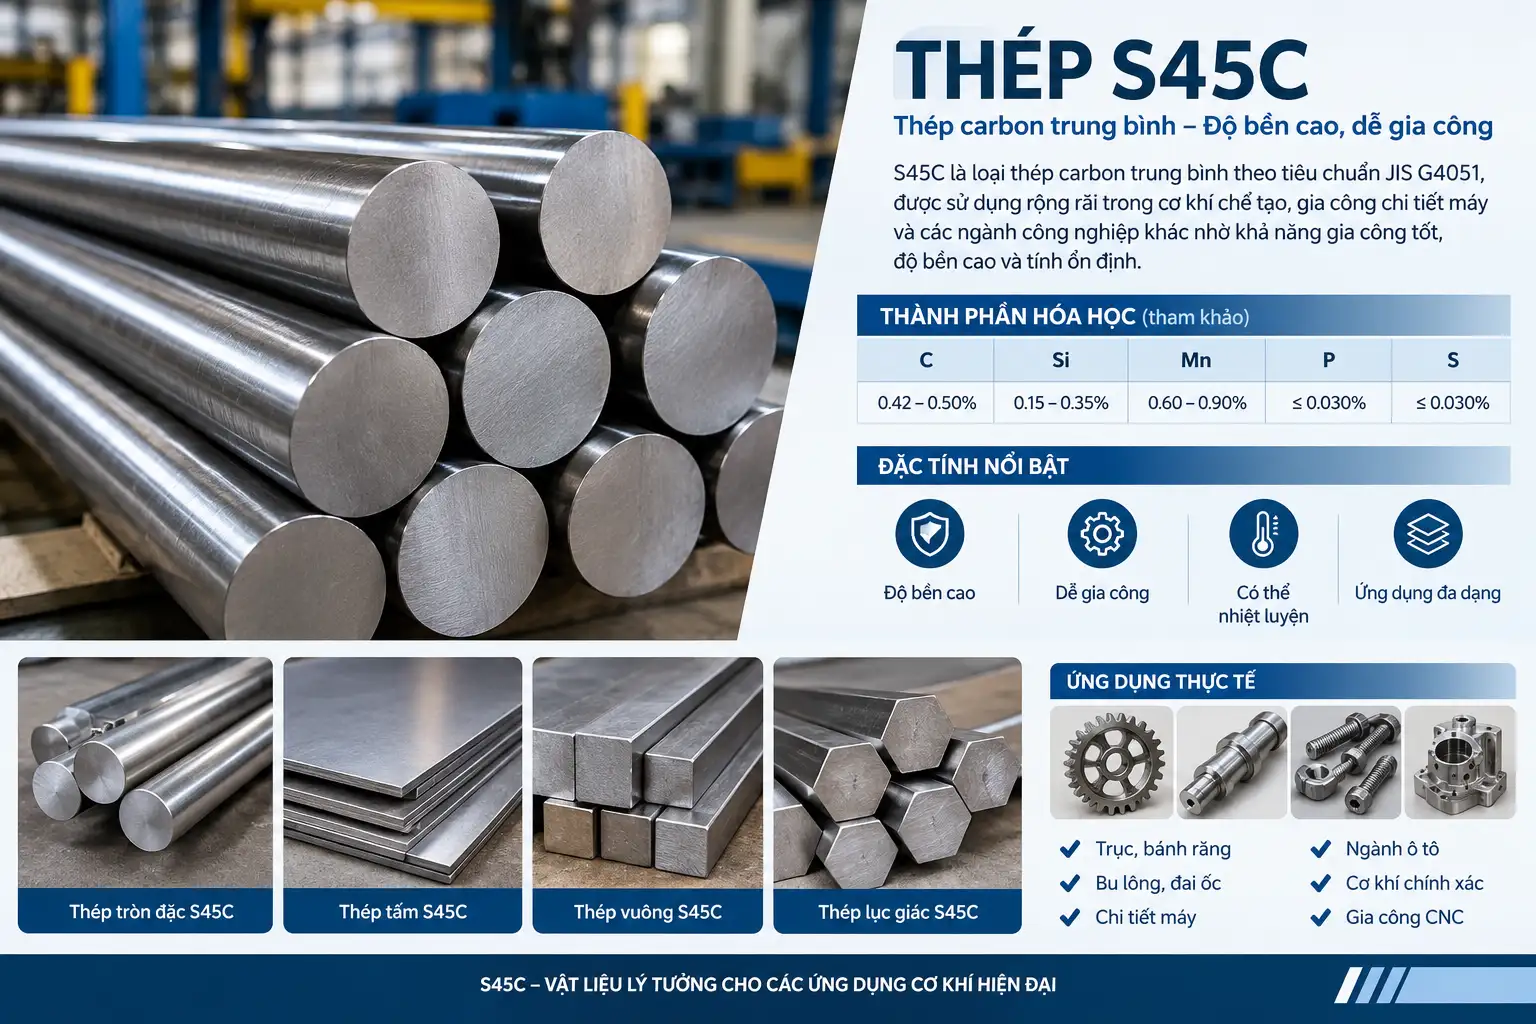
Thép 1144, thường được gọi là AISI 1144 hoặc SAE 1144, thuộc nhóm thép carbon dễ gia công, còn được biết đến với tên gọi free-machining steel.
Một thành phần đặc trưng của mác thép này là lưu huỳnh (S). Lưu huỳnh hỗ trợ quá trình hình thành và phá phoi khi gia công, nhờ đó thép 1144 có khả năng tiện, phay, khoan và gia công CNC tương đối thuận lợi.
Thành phần tham khảo thường gặp của thép 1144 gồm:
| Thành phần | Hàm lượng tham khảo |
|---|---|
| Carbon (C) | 0,40–0,48% |
| Mangan (Mn) | 1,35–1,65% |
| Lưu huỳnh (S) | 0,24–0,33% |
| Phốt pho (P) | ≤ 0,040% |
| Sắt (Fe) | Còn lại |
Các giá trị trên có thể thay đổi tùy tiêu chuẩn, nhà sản xuất và trạng thái vật liệu. Vì vậy, khi nhiệt luyện thực tế nên ưu tiên mill certificate hoặc chứng chỉ vật liệu của đúng lô thép.
2. Tôi dầu thép 1144 là gì?
Tôi dầu thép 1144 là quá trình nung thép đến vùng nhiệt độ thích hợp để tạo tổ chức austenite, giữ nhiệt đủ thời gian, sau đó làm nguội tương đối nhanh trong dầu.
Quá trình cơ bản có thể mô tả:
Nung → Giữ nhiệt → Tôi trong dầu → Làm nguội → Kiểm tra
Mục đích chính của quá trình tôi là làm thay đổi tổ chức kim loại để tăng khả năng đạt độ cứng và độ bền cao hơn so với một số trạng thái ban đầu.
Sau khi tôi, thép thường có tổ chức cứng và giòn hơn. Do đó, trong nhiều trường hợp kỹ thuật, quá trình tôi được kết hợp với ram để điều chỉnh lại độ cứng, giảm ứng suất và cải thiện sự cân bằng giữa độ bền và độ dai.
3. Vì sao sử dụng dầu để tôi thép 1144?
Môi trường tôi có ảnh hưởng lớn đến tốc độ nguội cũng như nguy cơ biến dạng và nứt của chi tiết.
So với nước, dầu thường cho tốc độ làm nguội thấp hơn. Điều này có thể giúp giảm mức độ sốc nhiệt và giảm nguy cơ biến dạng hoặc nứt đối với một số hình dạng chi tiết.
Tuy nhiên, điều đó không có nghĩa tôi dầu luôn là lựa chọn tối ưu cho mọi chi tiết thép 1144.
Việc lựa chọn dầu tôi cần dựa trên:
- Kích thước chi tiết.
- Hình dạng và độ phức tạp.
- Chiều dày tiết diện.
- Độ cứng yêu cầu.
- Thiết bị nhiệt luyện.
- Loại dầu tôi.
- Phương pháp khuấy và kiểm soát nhiệt độ dầu.
- Yêu cầu về biến dạng kích thước.
Đối với các chi tiết cơ khí chính xác, việc kiểm soát quá trình làm nguội đặc biệt quan trọng vì biến dạng sau nhiệt luyện có thể ảnh hưởng trực tiếp đến công đoạn gia công tinh.
4. Quy trình tôi dầu thép 1144
4.1. Kiểm tra vật liệu trước khi tôi
Trước tiên cần xác định đúng mác thép và trạng thái cung cấp.
Không nên chỉ dựa vào tên thương mại “1144” mà bỏ qua chứng chỉ vật liệu. Thành phần hóa học và trạng thái ban đầu có thể ảnh hưởng đến kết quả nhiệt luyện.
Đối với sản xuất hàng loạt, nên kiểm soát:
- Mác thép.
- Thành phần hóa học.
- Kích thước phôi.
- Trạng thái trước nhiệt luyện.
- Yêu cầu độ cứng sau xử lý.
4.2. Nung thép
Chi tiết được nung đến vùng nhiệt độ thích hợp để tổ chức thép chuyển sang trạng thái austenite.
Nhiệt độ nung không nên áp dụng một con số cố định cho mọi chi tiết. Chế độ thực tế phụ thuộc vào thành phần thép, kích thước, thiết bị và yêu cầu kỹ thuật.
Nếu nung quá thấp, quá trình chuyển biến có thể không đạt yêu cầu.
Ngược lại, nung quá cao hoặc giữ nhiệt quá lâu có thể làm tăng trưởng hạt và gây ảnh hưởng không mong muốn đến cơ tính.
4.3. Giữ nhiệt
Sau khi chi tiết đạt nhiệt độ yêu cầu, cần giữ nhiệt đủ để nhiệt phân bố tương đối đồng đều trong tiết diện.
Thời gian giữ nhiệt phụ thuộc vào:
- Kích thước chi tiết.
- Hình dạng chi tiết.
- Khả năng truyền nhiệt của lò.
- Số lượng chi tiết trong mẻ.
- Trạng thái vật liệu ban đầu.
Chi tiết càng lớn hoặc hình dạng càng phức tạp thì việc kiểm soát nhiệt độ bên trong càng quan trọng.
4.4. Tôi trong dầu
Sau khi đạt điều kiện nung và giữ nhiệt, chi tiết được đưa nhanh vào bể dầu tôi.
Trong giai đoạn này, tốc độ làm nguội ảnh hưởng trực tiếp đến tổ chức sau tôi.
Cần kiểm soát:
- Nhiệt độ dầu.
- Tình trạng dầu.
- Mức độ khuấy.
- Thời gian nhúng.
- Cách di chuyển chi tiết trong dầu.
- Khoảng cách giữa các chi tiết.
Việc khuấy dầu không phù hợp có thể tạo ra sự khác biệt về tốc độ làm nguội giữa các vị trí trên cùng một chi tiết.
4.5. Ram sau khi tôi
Sau tôi, thép có thể đạt trạng thái cứng nhưng đồng thời tồn tại ứng suất dư và độ giòn cao hơn.
Do đó, ram sau tôi thường được xem xét để điều chỉnh cơ tính.
Nhiệt độ ram cần lựa chọn theo mục tiêu sử dụng. Không nên đưa ra một nhiệt độ ram cố định cho tất cả sản phẩm vì yêu cầu của một chi tiết trục, chốt, bánh răng hoặc chi tiết CNC có thể hoàn toàn khác nhau.
5. Độ cứng thép 1144 sau khi tôi dầu
Đây là vấn đề được quan tâm nhiều khi nhiệt luyện thép 1144.
Độ cứng sau tôi không phải một giá trị cố định cho mọi trường hợp. Nó phụ thuộc vào:
- Thành phần hóa học thực tế.
- Kích thước tiết diện.
- Tốc độ nguội.
- Loại dầu tôi.
- Nhiệt độ nung.
- Thời gian giữ nhiệt.
- Trạng thái vật liệu trước nhiệt luyện.
- Phương pháp đo độ cứng.
Vì vậy, không nên hiểu rằng cứ tôi dầu thép 1144 là chi tiết sẽ đạt một mức HRC cụ thể.
Trong sản xuất, cách kiểm soát đáng tin cậy hơn là xác định yêu cầu độ cứng trên bản vẽ, lựa chọn quy trình nhiệt luyện phù hợp rồi đo kiểm thực tế sau nhiệt luyện.
Đối với chi tiết yêu cầu độ chính xác cao, ngoài độ cứng còn phải kiểm tra kích thước và độ biến dạng.
6. Tôi dầu ảnh hưởng thế nào đến cơ tính thép 1144?
Mục tiêu của quá trình tôi là thay đổi tổ chức để nâng khả năng đạt độ cứng và độ bền.
Sau tôi, một số đặc tính có thể thay đổi đáng kể:
Độ cứng
Độ cứng có xu hướng tăng so với trạng thái mềm hơn ban đầu nếu chế độ tôi phù hợp.
Độ bền
Khả năng đạt độ bền cao hơn là một trong những lý do thép được nhiệt luyện.
Độ dẻo và độ dai
Độ dẻo và độ dai có thể giảm khi vật liệu ở trạng thái quá cứng. Đây là lý do quá trình ram thường được sử dụng để cân bằng cơ tính.
Ứng suất dư
Làm nguội nhanh có thể tạo ra ứng suất dư. Nếu không kiểm soát tốt, chi tiết có thể bị cong, vênh hoặc thay đổi kích thước.
7. Tôi dầu thép 1144 có bị biến dạng không?
Có thể.
Mặc dù dầu thường tạo điều kiện làm nguội nhẹ hơn nước, chi tiết vẫn có khả năng biến dạng do chênh lệch nhiệt độ và chuyển biến tổ chức trong quá trình tôi.
Nguy cơ biến dạng tăng khi:
- Chi tiết có hình dạng không đối xứng.
- Thành mỏng hoặc tiết diện thay đổi lớn.
- Có lỗ xuyên tâm.
- Có rãnh sâu.
- Có góc sắc.
- Chiều dài lớn so với đường kính.
- Quá trình gá hoặc nhúng dầu không phù hợp.
Với các chi tiết như chốt, trục, bạc hoặc chi tiết CNC chính xác, nên tính đến lượng dư gia công sau nhiệt luyện.
Một quy trình thường được cân nhắc là:
Gia công thô → Tôi → Ram → Gia công tinh → Kiểm tra
Tuy nhiên, trình tự thực tế cần được thiết kế theo dung sai, hình dạng và yêu cầu của từng sản phẩm.
8. Tôi dầu thép 1144 dùng cho những chi tiết nào?
Thép 1144 vốn có ưu thế về khả năng gia công cắt gọt nên thường được sử dụng để sản xuất các chi tiết cần gia công nhiều.
Sau khi nhiệt luyện, vật liệu có thể được cân nhắc cho các chi tiết cần cơ tính cao hơn trạng thái ban đầu như:
Chốt và chi tiết định vị
Các loại chốt cơ khí, chốt trụ, chốt dẫn hướng có thể được nhiệt luyện nhằm đạt độ cứng phù hợp.
Trục và chi tiết dạng trục
Một số trục nhỏ hoặc chi tiết dạng trục có thể sử dụng 1144 khi yêu cầu về tải trọng, va đập và mỏi không quá cao.
Bu lông, vít và chi tiết ren
1144 có khả năng gia công ren tốt, phù hợp với một số chi tiết ren sản xuất hàng loạt. Tuy nhiên, với chi tiết yêu cầu cấp bền rất cao cần lựa chọn mác thép và quy trình nhiệt luyện chuyên dụng.
Bạc, vòng và chi tiết CNC
Đối với các sản phẩm gia công hàng loạt, khả năng cắt gọt tốt của 1144 là một lợi thế đáng kể.
9. Một số lưu ý quan trọng khi tôi dầu thép 1144
Không dùng một chế độ cho mọi kích thước
Cùng một mác thép nhưng chi tiết đường kính 10 mm và 100 mm sẽ có yêu cầu nhiệt luyện khác nhau.
Không chỉ kiểm tra độ cứng
Sau tôi nên kiểm tra đồng thời:
- Độ cứng.
- Kích thước.
- Độ tròn.
- Độ thẳng.
- Độ biến dạng.
- Khuyết tật bề mặt nếu có.
Chú ý hàm lượng lưu huỳnh
1144 có hàm lượng S cao hơn nhiều loại thép carbon thông dụng nhằm cải thiện khả năng gia công. Đặc tính này có lợi cho tiện CNC nhưng đồng thời cần cân nhắc khi yêu cầu về độ dai, va đập hoặc khả năng hàn cao.
Không nhầm tôi dầu với ram
Tôi là quá trình tạo tổ chức cứng thông qua nung và làm nguội nhanh.
Ram là quá trình xử lý tiếp theo nhằm điều chỉnh tổ chức và cơ tính sau tôi.
Hai quá trình này có mục tiêu khác nhau nhưng thường được sử dụng kết hợp trong quy trình nhiệt luyện.
10. So sánh tôi dầu và thường hóa thép 1144
| Tiêu chí | Tôi dầu | Thường hóa |
|---|---|---|
| Môi trường nguội | Dầu | Không khí |
| Tốc độ nguội | Nhanh hơn | Chậm hơn tôi |
| Mục tiêu chính | Tăng khả năng đạt độ cứng/cơ tính cao | Ổn định và điều chỉnh tổ chức |
| Nguy cơ biến dạng | Có | Thường thấp hơn tôi |
| Ram sau xử lý | Thường được xem xét | Thường không bắt buộc như sau tôi |
| Kiểm tra sau xử lý | Độ cứng, kích thước, biến dạng | Độ cứng, tổ chức, kích thước |
Lựa chọn phương pháp nào phụ thuộc vào yêu cầu của chi tiết chứ không đơn giản là phương pháp nào “tốt hơn”.
11. Có nên tôi dầu thép 1144 trước khi gia công CNC?
Câu trả lời phụ thuộc vào công đoạn và yêu cầu độ chính xác.
Nếu chi tiết cần gia công nhiều vật liệu, trạng thái trước nhiệt luyện thường thuận lợi hơn cho cắt gọt. Một phương án phổ biến là gia công tạo hình trước, sau đó nhiệt luyện và cuối cùng gia công tinh những bề mặt cần dung sai chặt.
Điều này giúp hạn chế việc phải cắt gọt một lượng vật liệu lớn sau khi thép đã tăng độ cứng.
Đối với các chi tiết CNC cần độ chính xác cao, cần tính đến lượng biến dạng sau nhiệt luyện ngay từ giai đoạn thiết kế.
Người dùng có thể tham khảo thêm thông tin vật liệu và gia công cơ khí tại:
Ngoài ra, các nội dung chuyên sâu về vật liệu cơ khí có thể được tìm hiểu tại:
và:
12. Kết luận
Tôi dầu thép 1144 có thể được sử dụng để thay đổi tổ chức và nâng khả năng đạt độ cứng, độ bền cho một số chi tiết cơ khí. Tuy nhiên, hiệu quả nhiệt luyện phụ thuộc rất lớn vào kích thước, hình dạng chi tiết, thành phần thực tế của thép và chế độ xử lý.
Do 1144 là thép dễ gia công có hàm lượng lưu huỳnh tương đối cao, việc lựa chọn vật liệu cần cân bằng giữa khả năng gia công, độ cứng, độ bền, độ dai và yêu cầu làm việc thực tế.
Đặc biệt, không nên xác định chất lượng tôi chỉ bằng một con số độ cứng. Một quy trình tốt cần kiểm soát cả độ cứng, biến dạng, kích thước và cơ tính sau nhiệt luyện.
FAQ – Câu hỏi thường gặp về tôi dầu thép 1144
1. Thép 1144 có tôi dầu được không?
Có. Thép 1144 có thể được nhiệt luyện bằng phương pháp tôi và sử dụng dầu làm môi trường làm nguội trong những điều kiện phù hợp.
2. Tôi dầu thép 1144 có làm tăng độ cứng không?
Có khả năng làm tăng độ cứng đáng kể so với một số trạng thái ban đầu, nhưng mức tăng thực tế phụ thuộc vào chế độ nhiệt luyện và kích thước chi tiết.
3. Thép 1144 sau tôi dầu có cần ram không?
Thông thường cần xem xét ram sau tôi để điều chỉnh độ cứng, giảm ứng suất và cải thiện sự cân bằng giữa độ bền và độ dai.
4. Tôi dầu thép 1144 có bị cong không?
Có thể. Mức độ biến dạng phụ thuộc vào hình dạng, kích thước, chế độ nung và làm nguội.
5. Thép 1144 tôi dầu đạt bao nhiêu HRC?
Không có một giá trị HRC cố định áp dụng cho mọi trường hợp. Cần xác định theo thành phần, kích thước, chế độ nhiệt luyện và yêu cầu kỹ thuật.
6. Có nên tôi dầu 1144 trước khi gia công CNC không?
Tùy chi tiết. Với nhiều sản phẩm, có thể gia công thô trước nhiệt luyện rồi gia công tinh sau nhiệt luyện để kiểm soát kích thước.
7. Tôi dầu thép 1144 có phù hợp làm chốt không?
Có thể phù hợp với một số loại chốt cơ khí nếu yêu cầu về tải trọng, va đập và mài mòn nằm trong khả năng của vật liệu sau nhiệt luyện.
8. Thép 1144 có phù hợp cho chi tiết chịu va đập cao sau tôi không?
Không nên mặc định như vậy. Hàm lượng lưu huỳnh cao giúp tăng khả năng gia công nhưng có thể không phù hợp với những ứng dụng đòi hỏi độ dai và khả năng chịu va đập cao.
Thông tin liên hệ Vật Liệu Titan
CÔNG TY TNHH MTV VẬT LIỆU TITAN
📍 Địa chỉ: 133/14/5 Bình Thành, Phường Bình Hưng Hòa B, Quận Bình Tân, TP. Hồ Chí Minh.
🏪 Cửa hàng: 145D Bình Thành, Phường Bình Hưng Hòa B, Quận Bình Tân, TP. Hồ Chí Minh.
📞 Hotline: 0909 246 316
🌐 Website: vatlieutitan.vn