



AISI 1144 Heat Treatment: Hướng Dẫn Nhiệt Luyện Thép AISI 1144 Chi Tiết
1. Tổng quan về AISI 1144 Heat Treatment
AISI 1144 heat treatment là quá trình xử lý nhiệt thép AISI 1144 nhằm điều chỉnh độ cứng, độ bền, độ dẻo dai và trạng thái ứng suất bên trong vật liệu để đáp ứng yêu cầu của từng chi tiết cơ khí. Các phương pháp thường được xem xét gồm ủ, thường hóa, tôi, ram và khử ứng suất.
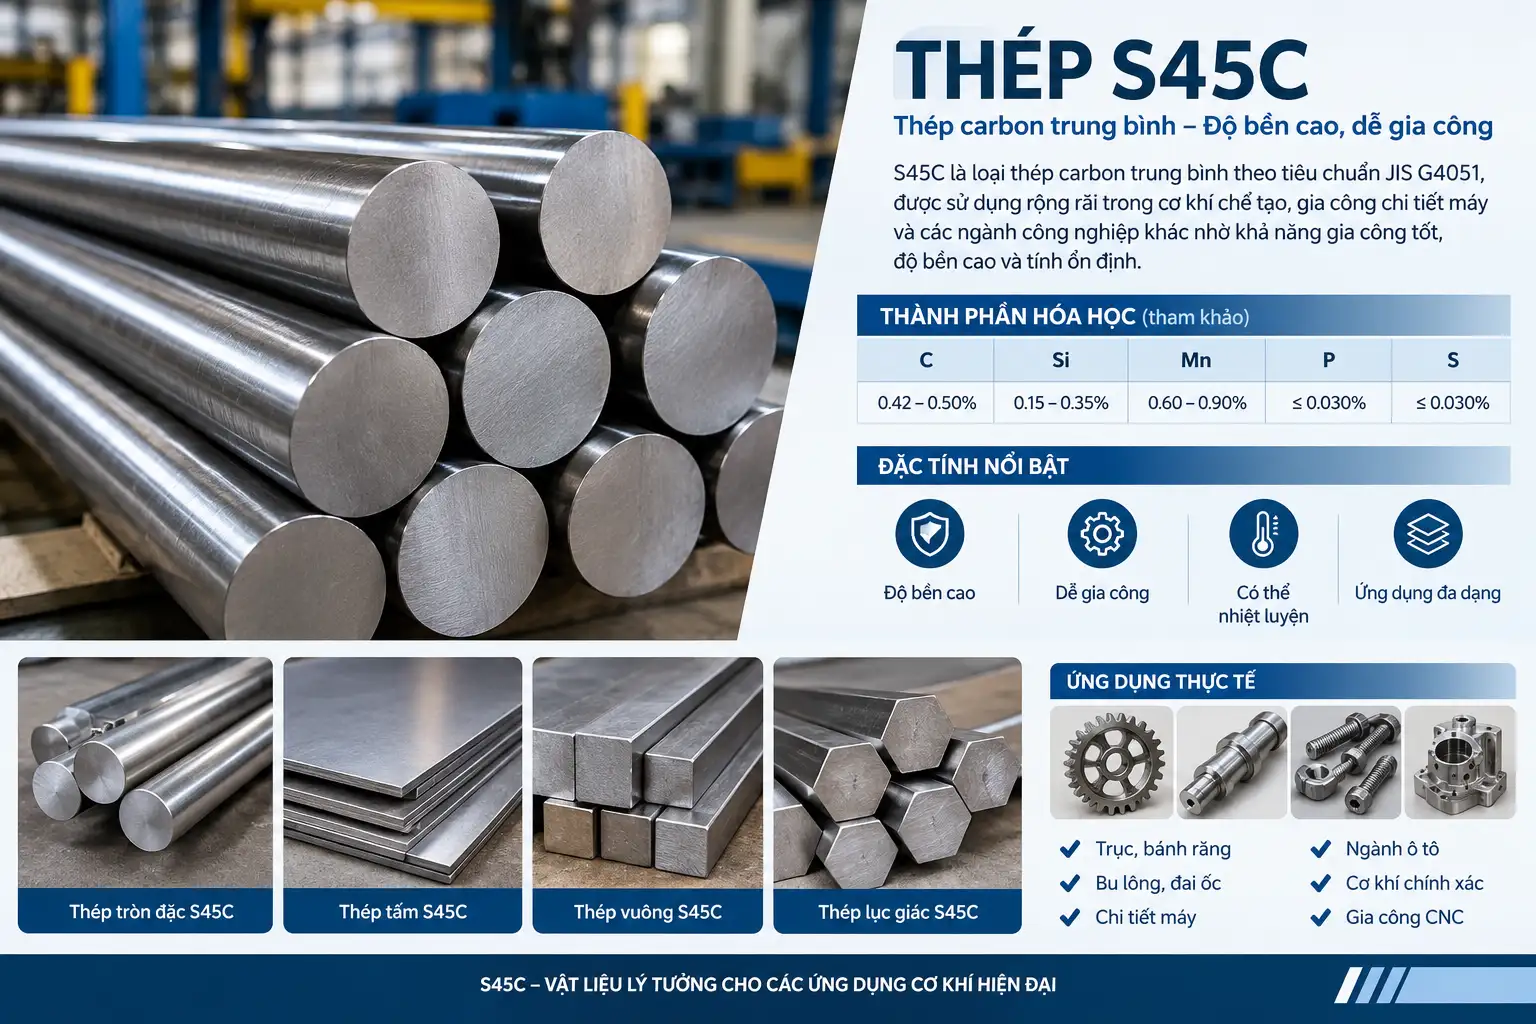
AISI 1144 là thép carbon trung bình có hàm lượng mangan và lưu huỳnh tương đối cao. Đặc điểm này giúp thép có khả năng gia công cắt gọt tốt, phù hợp với nhiều chi tiết tiện CNC, trục, chốt và linh kiện máy. Tuy nhiên, xử lý nhiệt không đúng có thể làm thay đổi khả năng gia công, gây cong vênh, nứt hoặc khiến chi tiết không đạt cơ tính mong muốn.
Khác với các loại thép hợp kim chuyên dụng cho nhiệt luyện, AISI 1144 không nên được lựa chọn chỉ dựa trên khả năng đạt độ cứng sau tôi. Cần cân nhắc cả độ bền lõi, độ dai, kích thước chi tiết, yêu cầu chống mài mòn và điều kiện sử dụng.
Trong thực tế, không phải chi tiết AISI 1144 nào cũng cần tôi và ram. Nếu sản phẩm chủ yếu cần gia công chính xác, trạng thái vật liệu ban đầu có thể đã đáp ứng yêu cầu. Với chi tiết cần giảm ứng suất sau gia công hoặc điều chỉnh cơ tính, có thể xem xét quy trình xử lý phù hợp hơn.
2. Thành phần hóa học ảnh hưởng đến nhiệt luyện thép AISI 1144
2.1. Thành phần hóa học tham khảo
Thành phần điển hình của AISI 1144 thường nằm trong các khoảng sau:
| Nguyên tố | Hàm lượng tham khảo (%) | Ảnh hưởng chính |
|---|---|---|
| Carbon (C) | 0,40–0,48 | Ảnh hưởng độ cứng và độ bền sau nhiệt luyện |
| Mangan (Mn) | 1,35–1,65 | Tăng độ bền và hỗ trợ tạo sulfide mangan |
| Lưu huỳnh (S) | 0,24–0,33 | Cải thiện khả năng cắt gọt |
| Phốt pho (P) | Thường tối đa khoảng 0,04 | Có thể ảnh hưởng độ dẻo và độ dai |
| Sắt (Fe) | Phần còn lại | Thành phần nền của thép |
Các giá trị trên chỉ mang tính tham khảo. Khi sản xuất hoặc xử lý nhiệt theo yêu cầu kỹ thuật, cần kiểm tra tiêu chuẩn vật liệu và chứng chỉ của đúng lô thép.
2.2. Vai trò của carbon
Hàm lượng carbon khoảng 0,40–0,48% giúp AISI 1144 thuộc nhóm thép carbon trung bình. Carbon có ảnh hưởng trực tiếp đến khả năng hình thành tổ chức cứng sau tôi và đến cơ tính sau ram.
Tuy nhiên, độ cứng thực tế không chỉ phụ thuộc vào hàm lượng carbon. Đường kính chi tiết, tốc độ làm nguội, môi trường tôi và trạng thái ban đầu đều có thể ảnh hưởng đến kết quả.
2.3. Ảnh hưởng của mangan và lưu huỳnh
Mangan góp phần nâng cao độ bền và kết hợp với lưu huỳnh tạo các bao thể sulfide mangan (MnS). Đây là một yếu tố quan trọng giúp AISI 1144 có khả năng gia công tốt.
Mặt khác, hàm lượng lưu huỳnh cao khiến việc đánh giá độ dai, khả năng hàn và tính chất theo các phương khác nhau trở nên quan trọng hơn. Vì vậy, không nên suy luận rằng tăng độ cứng sau nhiệt luyện đồng nghĩa với việc chi tiết sẽ có độ bền tổng thể tốt hơn trong mọi điều kiện làm việc.
3. Các phương pháp nhiệt luyện AISI 1144
3.1. Ủ thép AISI 1144 (Annealing)
Ủ là quá trình nung thép đến nhiệt độ xác định, giữ nhiệt thích hợp rồi làm nguội theo quy trình kiểm soát, thường là làm nguội chậm trong lò đối với phương pháp ủ hoàn toàn.
Mục đích của ủ có thể bao gồm:
- Điều chỉnh tổ chức kim loại và độ cứng.
- Cải thiện khả năng gia công ở trạng thái phù hợp.
- Giảm một phần ứng suất phát sinh trong quá trình sản xuất.
- Chuẩn bị vật liệu cho những công đoạn gia công tiếp theo.
Một số dữ liệu tham khảo ghi nhận AISI 1144 ở trạng thái ủ tại khoảng 790°C có độ cứng xấp xỉ 167 HB trong điều kiện thử cụ thể. Đây không phải nhiệt độ áp dụng mặc định cho mọi kích thước và mọi yêu cầu.
Nếu mục tiêu chính là gia công CNC, cần xác định liệu trạng thái cung cấp hiện tại đã phù hợp hay chưa trước khi thực hiện ủ lại. Nhiệt luyện bổ sung có thể làm tăng chi phí, thay đổi kích thước và tạo thêm công đoạn gia công tinh.
3.2. Thường hóa thép AISI 1144 (Normalizing)
Thường hóa là phương pháp nung thép đến vùng nhiệt độ thích hợp để hình thành tổ chức austenite, sau đó làm nguội trong không khí tĩnh hoặc theo quy trình được quy định.
Quá trình này có thể giúp điều chỉnh tổ chức sau cán hoặc rèn, đồng thời làm thay đổi độ cứng và cơ tính của vật liệu.
Nhiệt độ thường hóa tham khảo của AISI 1144 có thể vào khoảng 900°C, tùy thành phần thực tế, kích thước tiết diện và mục tiêu xử lý. Một số dữ liệu vật liệu ghi nhận độ cứng khoảng 197 HB sau thường hóa ở điều kiện cụ thể.
Thường hóa không phải lúc nào cũng làm thép mềm hơn. So với trạng thái ủ, vật liệu thường hóa có thể cứng hơn và có tổ chức khác. Vì vậy, cần chọn quy trình dựa trên mục tiêu kỹ thuật thay vì coi thường hóa là bước bắt buộc trước khi tôi.
3.3. Tôi thép AISI 1144 (Hardening)
Tôi là quá trình nung thép đến vùng austenite thích hợp, giữ nhiệt để nhiệt độ phân bố tương đối đồng đều rồi làm nguội nhanh trong môi trường tôi đã chọn.
Mục đích là tăng độ cứng và khả năng chịu mài mòn. Với AISI 1144, hiệu quả tôi phụ thuộc đáng kể vào kích thước tiết diện, độ đồng đều nhiệt và điều kiện làm nguội.
Khi thực hiện tôi, cần chú ý:
- Xác định nhiệt độ nung theo dữ liệu kỹ thuật của vật liệu.
- Tránh nung quá cao hoặc giữ nhiệt quá lâu gây phát triển hạt và oxy hóa.
- Chọn môi trường tôi theo kích thước, hình dạng và độ cứng yêu cầu.
- Kiểm soát tốc độ làm nguội để hạn chế cong vênh và nứt.
- Xác định kế hoạch ram sau tôi nhằm điều chỉnh độ giòn và ứng suất dư.
Không nên áp dụng một nhiệt độ tôi hoặc thời gian giữ nhiệt cố định cho tất cả chi tiết AISI 1144. Các chi tiết có tiết diện lớn, hình dạng phức tạp hoặc dung sai chặt cần được thử nghiệm và kiểm soát chặt chẽ hơn.
3.4. Ram thép AISI 1144 (Tempering)
Ram thường được thực hiện sau tôi bằng cách nung lại thép đã tôi đến nhiệt độ thấp hơn nhiệt độ chuyển biến austenite, giữ nhiệt rồi làm nguội theo quy trình.
Mục đích chính là giảm ứng suất sau tôi, hạn chế độ giòn và điều chỉnh sự cân bằng giữa độ cứng, độ bền và độ dai.
Với AISI 1144, lựa chọn nhiệt độ ram phụ thuộc vào cơ tính mục tiêu. Nhìn chung, nhiệt độ ram cao hơn thường làm giảm độ cứng và tăng độ dai so với trạng thái tôi ban đầu, nhưng mức thay đổi cụ thể phải được xác nhận bằng dữ liệu vật liệu và kiểm tra thực tế.
Không nên chỉ dựa vào nhiệt độ ram để dự đoán chính xác độ cứng cuối cùng. Kết quả còn chịu ảnh hưởng của nhiệt độ tôi, môi trường làm nguội, kích thước tiết diện và trạng thái vật liệu trước xử lý.
3.5. Khử ứng suất (Stress Relieving)
Khử ứng suất được cân nhắc khi chi tiết đã trải qua gia công cắt gọt nhiều, gia công thô, tạo hình hoặc các công đoạn có khả năng tạo ứng suất dư.
Mục đích là giảm nguy cơ biến dạng ở công đoạn tiếp theo hoặc sau khi chi tiết được đưa vào sử dụng. Phương pháp này cần được phân biệt với ủ hoàn toàn và tôi ram vì nhiệt độ, thời gian giữ nhiệt và mức thay đổi cơ tính không giống nhau.
Đối với chi tiết AISI 1144 có dung sai chặt, cần xác định trình tự gia công và khử ứng suất ngay từ khâu lập quy trình. Sau khi xử lý, có thể phải gia công tinh hoặc kiểm tra lại kích thước.
4. Bảng nhiệt độ nhiệt luyện AISI 1144 tham khảo
Bảng dưới đây tổng hợp một số mốc nhiệt độ được sử dụng trong dữ liệu tham khảo. Đây không phải quy trình nhiệt luyện đã được xác nhận cho mọi lô thép.
| Phương pháp | Nhiệt độ tham khảo | Mục tiêu |
|---|---|---|
| Ủ | Khoảng 790°C trong một số dữ liệu vật liệu | Điều chỉnh tổ chức, độ cứng và khả năng gia công |
| Thường hóa | Khoảng 900°C trong một số dữ liệu vật liệu | Điều chỉnh tổ chức và cơ tính |
| Tôi | Phải xác định theo quy trình kỹ thuật cụ thể | Tăng độ cứng |
| Ram | Phụ thuộc độ cứng và độ dai yêu cầu | Giảm ứng suất, điều chỉnh cơ tính |
| Khử ứng suất | Phụ thuộc trạng thái vật liệu và yêu cầu chi tiết | Giảm ứng suất dư |
Lưu ý kỹ thuật: Không nên dùng bảng trên như hướng dẫn vận hành trực tiếp cho lò nhiệt luyện. Trước khi sản xuất hàng loạt, cần xác nhận nhiệt độ, thời gian giữ nhiệt, môi trường làm nguội và cơ tính mục tiêu bằng tài liệu kỹ thuật phù hợp hoặc thử nghiệm tại đơn vị nhiệt luyện chuyên nghiệp.
5. Độ cứng và cơ tính của AISI 1144 sau nhiệt luyện
5.1. Độ cứng sau ủ và thường hóa
Độ cứng AISI 1144 có thể thay đổi đáng kể theo trạng thái cung cấp và quy trình xử lý. Một số dữ liệu tham khảo ghi nhận:
- Trạng thái ủ ở khoảng 790°C: xấp xỉ 167 HB.
- Trạng thái thường hóa ở khoảng 900°C: xấp xỉ 197 HB.
Các giá trị này chỉ phản ánh những điều kiện vật liệu cụ thể, không phải giới hạn bảo đảm cho tất cả sản phẩm thương mại.
5.2. Độ cứng sau tôi và ram
Sau tôi, thép có thể đạt độ cứng cao hơn nhờ sự hình thành tổ chức cứng. Ram tiếp theo giúp điều chỉnh độ cứng và cải thiện độ dai tùy nhiệt độ, thời gian xử lý.
Khi yêu cầu một giá trị độ cứng cụ thể, cần xác định rõ phương pháp đo như HB hoặc HRC, vị trí đo, chiều dày chi tiết và trạng thái sau nhiệt luyện. Với tiết diện lớn, độ cứng bề mặt không nhất thiết đại diện cho toàn bộ lõi.
5.3. Độ bền kéo và giới hạn chảy
Độ bền kéo và giới hạn chảy sau nhiệt luyện phụ thuộc vào tổ chức kim loại, độ cứng và điều kiện xử lý. Vì vậy, không nên dùng một giá trị cơ tính duy nhất cho AISI 1144 mà không nêu trạng thái vật liệu.
Đối với chi tiết chịu tải, cần kiểm tra cơ tính theo yêu cầu thiết kế. Nếu cần độ dai va đập cao hoặc làm việc dưới tải trọng thay đổi, phải đánh giá thêm điều kiện làm việc chứ không chỉ dựa vào độ cứng.
6. Quy trình lựa chọn nhiệt luyện cho chi tiết AISI 1144
Bước 1: Xác định chức năng của chi tiết
Làm rõ chi tiết cần chống mài mòn, chịu tải, duy trì độ chính xác hay dễ gia công. Đây là cơ sở quyết định có cần nhiệt luyện hay không.
Bước 2: Kiểm tra trạng thái vật liệu đầu vào
Xác định mác thép, kích thước, trạng thái cán nóng hoặc kéo nguội, độ cứng ban đầu và chứng chỉ vật liệu. Vật liệu đầu vào khác nhau có thể cần quy trình xử lý khác nhau.
Bước 3: Chọn phương pháp xử lý
Nếu cần điều chỉnh tổ chức hoặc khả năng gia công, xem xét ủ hoặc thường hóa. Nếu cần tăng độ cứng, đánh giá quy trình tôi và ram. Nếu vấn đề chính là biến dạng sau gia công, xem xét phương án khử ứng suất.
Bước 4: Kiểm soát quá trình nhiệt luyện
Theo dõi nhiệt độ thực tế, thời gian giữ nhiệt, cách xếp chi tiết trong lò và tốc độ làm nguội. Các chi tiết có tiết diện khác nhau không nên được xử lý theo một lịch trình thiếu kiểm soát.
Bước 5: Kiểm tra sau xử lý
Kiểm tra độ cứng, kích thước, độ cong vênh và các khuyết tật bề mặt. Với chi tiết quan trọng, cần thực hiện kiểm tra cơ tính hoặc thử nghiệm theo yêu cầu kỹ thuật.
7. Ứng dụng nhiệt luyện AISI 1144 trong cơ khí
7.1. Trục và chốt cơ khí
Các chi tiết dạng trục, chốt và đầu nối có thể cần xử lý nhiệt khi yêu cầu độ cứng hoặc cơ tính cao hơn trạng thái cung cấp. Tuy nhiên, cần kiểm soát biến dạng để không ảnh hưởng đến độ đồng tâm và dung sai lắp ghép.
7.2. Chi tiết máy gia công CNC
AISI 1144 được lựa chọn trong nhiều ứng dụng tiện, phay và khoan nhờ khả năng gia công tốt. Trong một số quy trình, gia công trước rồi xử lý nhiệt và gia công tinh sau đó có thể phù hợp hơn việc nhiệt luyện toàn bộ vật liệu ngay từ đầu.
7.3. Linh kiện chịu mài mòn
Nếu chi tiết cần chống mài mòn, phải đánh giá độ cứng yêu cầu, tải trọng tiếp xúc và điều kiện bôi trơn. Không phải mọi chi tiết AISI 1144 đều cần tôi cứng; một số ứng dụng có thể đáp ứng tốt với trạng thái vật liệu ban đầu hoặc quy trình xử lý khác.
Để lựa chọn vật liệu phù hợp với từng yêu cầu gia công và sử dụng, khách hàng có thể tham khảo Vật Liệu Titan.
8. Những lỗi cần tránh khi nhiệt luyện AISI 1144
- Nung quá nhiệt: Có thể làm thô hạt và ảnh hưởng cơ tính.
- Làm nguội không phù hợp: Có thể gây cong vênh, nứt hoặc độ cứng không đồng đều.
- Bỏ qua công đoạn ram sau tôi: Có thể để lại ứng suất dư và độ giòn cao.
- Không kiểm tra trạng thái vật liệu: Dẫn đến sử dụng sai thông số xử lý.
- Chỉ kiểm tra độ cứng bề mặt: Không phản ánh đầy đủ cơ tính của lõi chi tiết.
- Không tính đến biến dạng: Có thể làm chi tiết vượt dung sai sau nhiệt luyện.
Với các sản phẩm cần độ chính xác cao, nên phối hợp giữa đơn vị cung cấp thép, bộ phận gia công và đơn vị nhiệt luyện để thống nhất quy trình trước khi sản xuất hàng loạt.
9. Mua thép AISI 1144 phục vụ nhiệt luyện ở đâu?
Khi chọn mua thép AISI 1144, doanh nghiệp cần xác nhận đúng mác thép, quy cách, trạng thái cung cấp và chứng chỉ chất lượng. Nếu dự kiến tôi, ram hoặc khử ứng suất, cần thông báo yêu cầu kỹ thuật ngay từ đầu để lựa chọn vật liệu và phương án gia công phù hợp.
Khách hàng có thể tìm hiểu thêm về vật liệu cơ khí tại vatlieucokhi.net và vatlieucokhi.org.
Khi yêu cầu báo giá, nên cung cấp đường kính hoặc kích thước, số lượng, mục đích sử dụng, độ cứng yêu cầu và tiêu chuẩn kiểm tra. Thông tin đầy đủ giúp hạn chế nhầm lẫn giữa trạng thái thép nguyên liệu và trạng thái sau nhiệt luyện.
10. Câu hỏi thường gặp về AISI 1144 Heat Treatment
AISI 1144 có nhiệt luyện được không?
Có. AISI 1144 có thể được ủ, thường hóa, tôi và ram tùy mục tiêu kỹ thuật. Quy trình cụ thể cần dựa trên thành phần vật liệu, kích thước chi tiết và cơ tính yêu cầu.
Nhiệt độ ủ thép AISI 1144 là bao nhiêu?
Một số dữ liệu tham khảo ghi nhận khoảng 790°C cho trạng thái ủ cụ thể. Tuy nhiên, nhiệt độ và tốc độ làm nguội cần được xác nhận theo quy trình xử lý của vật liệu thực tế.
Nhiệt độ thường hóa AISI 1144 là bao nhiêu?
Khoảng 900°C được ghi nhận trong một số dữ liệu tham khảo. Nhiệt độ áp dụng thực tế phụ thuộc vào thành phần, kích thước và mục tiêu xử lý.
Thép AISI 1144 sau tôi có cần ram không?
Thông thường, ram là bước quan trọng sau tôi để điều chỉnh độ giòn, giảm ứng suất và đạt sự cân bằng cơ tính mong muốn. Quy trình cụ thể cần do đơn vị nhiệt luyện xác định.
AISI 1144 sau nhiệt luyện đạt độ cứng bao nhiêu?
Độ cứng phụ thuộc vào trạng thái ban đầu, nhiệt độ tôi, môi trường làm nguội, nhiệt độ ram và kích thước chi tiết. Muốn xác định chính xác cần kiểm tra độ cứng thực tế sau xử lý.
Có nên nhiệt luyện AISI 1144 trước khi gia công CNC không?
Không phải lúc nào cũng cần. Nếu vật liệu đầu vào đã đáp ứng yêu cầu gia công, có thể gia công trực tiếp. Nếu cần giảm ứng suất hoặc đạt cơ tính đặc biệt, cần thiết kế trình tự xử lý và gia công phù hợp.
AISI 1144 có phù hợp để làm trục chịu tải không?
Có thể phù hợp với một số ứng dụng, nhưng phải đánh giá tải trọng, độ bền, độ dai, dung sai và trạng thái nhiệt luyện. Không nên lựa chọn chỉ dựa trên độ cứng.
Nhiệt luyện AISI 1144 có làm thép chống gỉ tốt hơn không?
Không. Nhiệt luyện chủ yếu thay đổi tổ chức và cơ tính, không biến AISI 1144 thành thép không gỉ. Cần sử dụng biện pháp bảo vệ bề mặt nếu chi tiết làm việc trong môi trường ăn mòn.
11. Thông tin liên hệ Vật Liệu Titan
CÔNG TY TNHH MTV VẬT LIỆU TITAN
- Địa chỉ: 133/14/5 Bình Thành, Phường Bình Hưng Hòa B, Quận Bình Tân, TP. Hồ Chí Minh.
- Cửa hàng: 145D Bình Thành, Phường Bình Hưng Hòa B, Quận Bình Tân, TP. Hồ Chí Minh.
- Hotline: 0909 246 316
- Website: vatlieutitan.vn
Kết luận
AISI 1144 heat treatment là chủ đề quan trọng khi cần điều chỉnh độ cứng, độ bền và trạng thái ứng suất của thép AISI 1144. Các phương pháp như ủ, thường hóa, tôi, ram và khử ứng suất có mục đích khác nhau, do đó cần lựa chọn theo chức năng của chi tiết thay vì áp dụng một quy trình chung.
Để đạt kết quả ổn định, doanh nghiệp nên xác định cơ tính mục tiêu, kiểm tra trạng thái vật liệu đầu vào và xác nhận quy trình bằng kiểm tra độ cứng, kích thước cùng các yêu cầu kỹ thuật liên quan. Cách tiếp cận này giúp hạn chế nứt, cong vênh và sai lệch chất lượng trong quá trình sản xuất cơ khí.