

S45C Cutting Process – Quy Trình Cắt Thép S45C Trong Gia Công Cơ Khí
1. S45C Cutting Process là gì?
S45C cutting process là quy trình cắt thép S45C nhằm phân chia phôi theo kích thước yêu cầu hoặc loại bỏ vật liệu để tạo hình chi tiết trong sản xuất cơ khí. Tùy theo hình dạng phôi, độ dày, dung sai và mục đích sử dụng, thép S45C có thể được cắt bằng cưa vòng, cưa đĩa, máy cắt cơ khí, cắt laser hoặc các phương pháp gia công phù hợp khác.
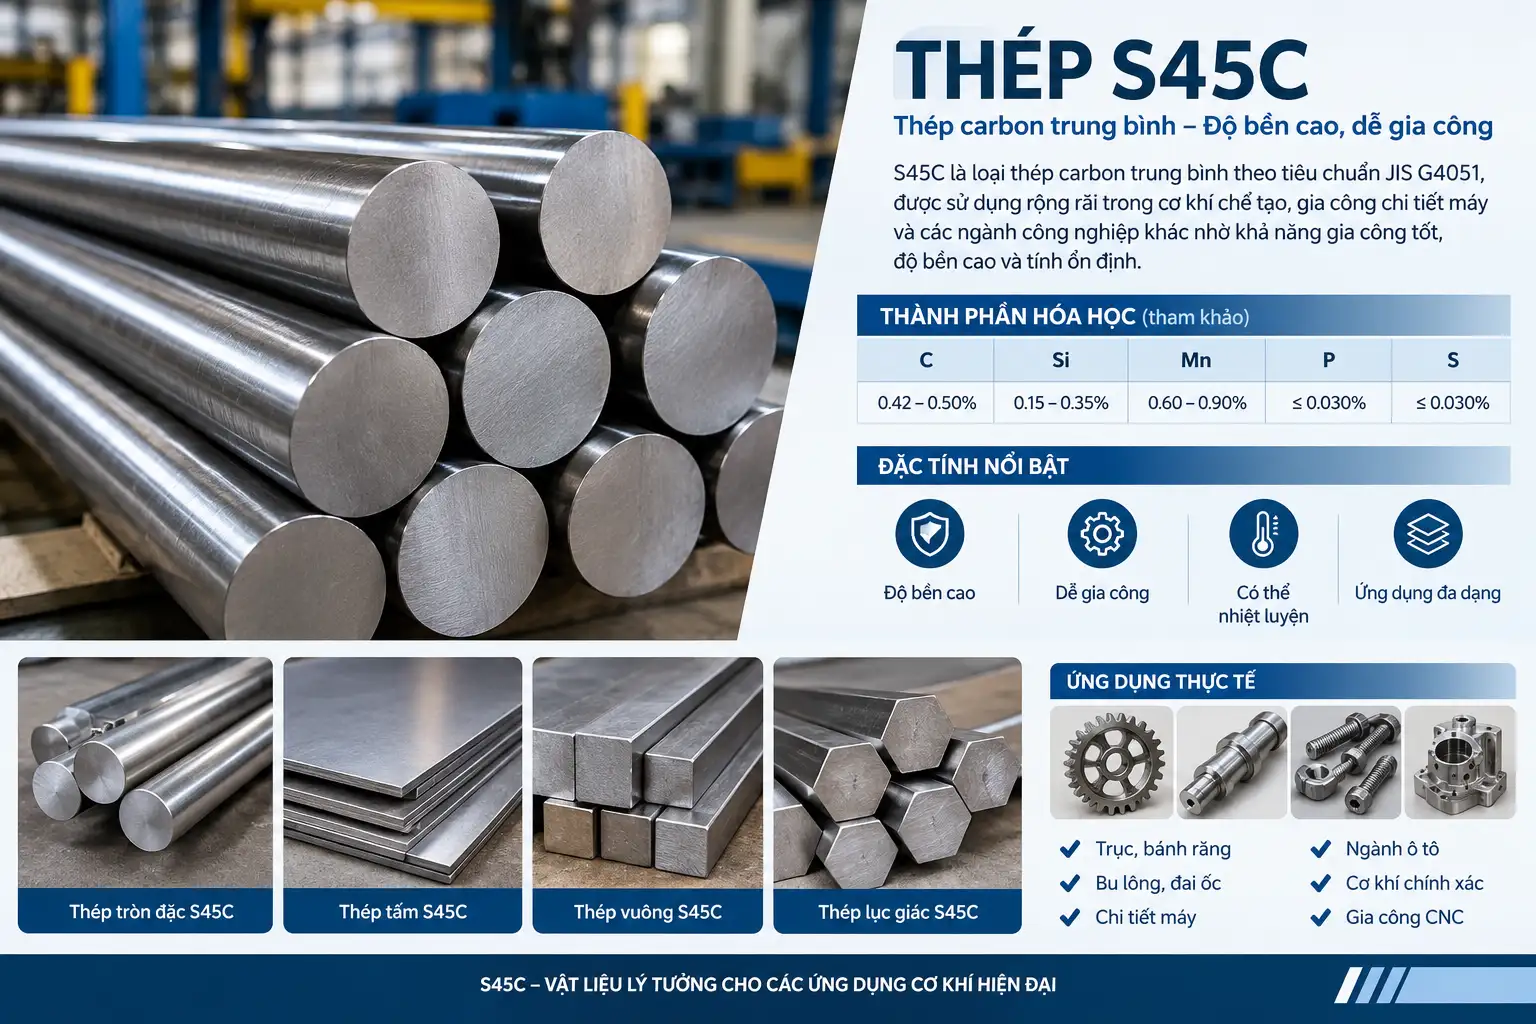
Thép S45C là thép cacbon trung bình theo tiêu chuẩn JIS G4051, thường có hàm lượng cacbon khoảng 0,42–0,48%. Vật liệu này được sử dụng trong chế tạo trục, chốt, bánh răng, đồ gá và nhiều chi tiết máy nhờ độ bền tương đối tốt và khả năng gia công cơ khí đa dạng.
Trong thực tế, cắt thép S45C không chỉ là thao tác tách phôi. Quy trình còn cần kiểm soát độ chính xác kích thước, độ vuông góc mặt cắt, biến dạng nhiệt, ba via và lượng dư dành cho nguyên công tiếp theo.
Việc lựa chọn đúng phương pháp cắt giúp giảm hao hụt vật liệu, nâng cao năng suất và hạn chế chi phí gia công. Ngược lại, phương pháp không phù hợp có thể gây mặt cắt xấu, phôi biến dạng hoặc phát sinh thêm công đoạn sửa nguội và gia công hoàn thiện.
2. Đặc điểm của thép S45C ảnh hưởng đến quá trình cắt
2.1. Thành phần và tính chất vật liệu
S45C thuộc nhóm thép cacbon trung bình. Hàm lượng cacbon của vật liệu cao hơn so với nhiều loại thép cacbon thấp, giúp vật liệu có khả năng đạt độ bền và độ cứng tương đối tốt sau các quá trình xử lý phù hợp.
Một số đặc điểm cần lưu ý khi cắt thép S45C:
- Độ bền tương đối cao: Cần lựa chọn máy và dụng cụ cắt đáp ứng được tải trọng làm việc.
- Khả năng gia công cơ khí tốt trong điều kiện phù hợp: Có thể cắt phôi, tiện, phay, khoan và mài.
- Có thể nhiệt luyện: Độ cứng sau tôi và ram có thể làm thay đổi đáng kể khả năng cắt.
- Đa dạng quy cách: Có thể gặp dưới dạng thép tròn đặc, thép tấm, thép thanh hoặc phôi đã gia công sơ bộ.
- Có thể phát sinh ba via và biến dạng: Mức độ phụ thuộc vào phương pháp cắt, kích thước phôi và điều kiện gá đặt.
Cần phân biệt cắt phôi để chuẩn bị gia công với cắt tạo hình hoàn thiện. Hai mục tiêu này có yêu cầu về độ chính xác, chất lượng bề mặt và chi phí khác nhau.
2.2. Trạng thái vật liệu và độ cứng
Khả năng cắt S45C phụ thuộc vào trạng thái cung cấp của phôi.
- S45C chưa nhiệt luyện: Thường phù hợp với các phương pháp cắt cơ khí như cưa vòng hoặc cưa đĩa.
- S45C thường hóa: Có thể cắt bằng thiết bị cơ khí phù hợp, tùy độ cứng và kích thước phôi.
- S45C đã tôi và ram: Độ cứng tăng có thể làm giảm tuổi thọ lưỡi cưa hoặc dụng cụ cắt thông thường.
- S45C có bề mặt oxy hóa hoặc không đồng đều: Có thể ảnh hưởng đến độ ổn định của quá trình cắt.
Trước khi sản xuất, nên xác định độ cứng và trạng thái nhiệt luyện nếu chúng có ảnh hưởng đến việc lựa chọn thiết bị hoặc dụng cụ.
3. Các phương pháp cắt thép S45C phổ biến
3.1. Cắt bằng máy cưa vòng
Cưa vòng là phương pháp phổ biến để cắt thép S45C dạng thanh, đặc biệt là thép tròn đặc, thép vuông và các loại phôi có tiết diện tương đối lớn.
Lưỡi cưa chuyển động liên tục qua phôi để tạo mặt cắt. Phương pháp này phù hợp với công đoạn chuẩn bị phôi cho tiện, phay hoặc gia công CNC.
Ưu điểm:
- Phù hợp với nhiều kích thước thanh thép.
- Có thể cắt phôi theo chiều dài yêu cầu.
- Lượng hao hụt vật liệu thường có thể kiểm soát tốt.
- Phù hợp với sản xuất đơn chiếc và hàng loạt.
Điểm cần lưu ý:
- Lưỡi cưa phải phù hợp với tiết diện và độ cứng vật liệu.
- Phôi cần được kẹp chặt.
- Cần kiểm soát độ vuông góc của mặt cắt.
- Tốc độ cắt và lượng ép phải phù hợp để tránh mòn hoặc gãy lưỡi cưa.
3.2. Cắt bằng máy cưa đĩa
Cưa đĩa sử dụng lưỡi cắt dạng đĩa quay để phân chia vật liệu. Phương pháp này có thể phù hợp với một số quy trình cắt thanh thép hoặc sản xuất cần tốc độ ổn định.
Hiệu quả cắt phụ thuộc vào loại lưỡi, tốc độ quay, cơ cấu kẹp và khả năng của máy. Cần sử dụng lưỡi cắt được thiết kế cho vật liệu thép và tuân thủ giới hạn vận hành của nhà sản xuất.
Không nên dùng một loại đĩa cắt cho mọi máy hoặc mọi trạng thái vật liệu nếu chưa xác nhận tính tương thích.
3.3. Cắt bằng máy cắt cơ khí
Máy cắt cơ khí có thể được sử dụng cho một số loại phôi và hình dạng nhất định. Tính phù hợp phụ thuộc vào cấu tạo máy, lực cắt, kích thước phôi và đặc điểm của lưỡi cắt.
Đối với thép S45C có độ bền tương đối cao, cần xác nhận máy có đủ công suất và khả năng chịu tải. Việc lựa chọn sai thiết bị có thể gây biến dạng phôi, làm hỏng lưỡi cắt hoặc tạo bề mặt cắt không đạt yêu cầu.
3.4. Cắt laser thép S45C
Cắt laser sử dụng chùm tia năng lượng cao để cắt vật liệu theo đường chạy đã lập trình. Phương pháp này có thể được cân nhắc với thép tấm S45C khi chiều dày, công suất máy và yêu cầu chất lượng phù hợp.
Ưu điểm của cắt laser là khả năng tạo hình theo biên dạng, mức độ tự động hóa cao và giảm nhu cầu làm khuôn cắt riêng.
Tuy nhiên, cắt laser tạo vùng ảnh hưởng nhiệt gần mép cắt. Tùy thông số, chiều dày và điều kiện làm mát, vùng này có thể thay đổi tổ chức hoặc độ cứng cục bộ. Với chi tiết yêu cầu cơ tính nghiêm ngặt, cần đánh giá ảnh hưởng nhiệt và có thể phải gia công bỏ lượng dư ở mép cắt.
3.5. Cắt plasma
Cắt plasma sử dụng hồ quang plasma để làm nóng chảy và loại bỏ vật liệu. Phương pháp này có thể phù hợp với một số ứng dụng cắt thép tấm, đặc biệt khi cần tốc độ cắt và thiết bị có khả năng xử lý chiều dày tương ứng.
Tuy nhiên, bề mặt cắt plasma có thể có độ nhám, xỉ và vùng ảnh hưởng nhiệt lớn hơn so với một số phương pháp khác. Vì vậy, với chi tiết S45C cần độ chính xác cao, thường phải chừa lượng dư để phay hoặc gia công hoàn thiện.
3.6. Cắt bằng tia nước
Cắt tia nước có hạt mài có thể được sử dụng trong một số ứng dụng cắt thép tấm khi cần hạn chế tác động nhiệt. Phương pháp này có thể hữu ích với chi tiết mà biến đổi nhiệt ở mép cắt cần được giảm thiểu.
Việc lựa chọn cắt tia nước cần cân nhắc chiều dày vật liệu, độ chính xác, thời gian gia công và chi phí vận hành. Không phải mọi loại hình sản xuất đều cần phương pháp này.
4. Quy trình cắt thép S45C từng bước
Một quy trình cắt S45C hiệu quả cần được xây dựng dựa trên bản vẽ, quy cách phôi và phương pháp cắt. Quy trình tham khảo gồm các bước sau.
Bước 1: Kiểm tra vật liệu đầu vào
Xác định mác thép, kích thước, chiều dài, chiều dày và trạng thái cung cấp của phôi. Nếu vật liệu có yêu cầu về cơ tính hoặc độ cứng, cần kiểm tra tài liệu đi kèm hoặc thực hiện xác minh theo quy trình chất lượng.
Đối với vật liệu có bề mặt bị cong vênh, oxy hóa hoặc có khuyết tật nhìn thấy được, cần đánh giá trước khi đưa vào cắt.
Bước 2: Xác định kích thước cắt
Dựa vào bản vẽ thành phẩm hoặc yêu cầu của nguyên công tiếp theo để xác định chiều dài, chiều rộng và hình dạng phôi.
Khi phôi sẽ tiếp tục được tiện, phay hoặc mài, nên chừa lượng dư phù hợp. Lượng dư cần đủ để loại bỏ mặt cắt không đạt yêu cầu nhưng không quá lớn gây lãng phí thời gian và vật liệu.
Bước 3: Lựa chọn phương pháp cắt
Chọn phương pháp theo dạng vật liệu và mục tiêu sản xuất:
- Thép thanh, thép tròn đặc: thường cân nhắc cưa vòng hoặc cưa đĩa phù hợp.
- Thép tấm có biên dạng phức tạp: có thể cân nhắc laser, plasma hoặc tia nước.
- Phôi cần gia công chính xác sau cắt: nên lựa chọn phương pháp đáp ứng lượng dư và yêu cầu bề mặt của quy trình tiếp theo.
Cần xem xét đồng thời năng suất, chi phí, độ chính xác và ảnh hưởng nhiệt.
Bước 4: Gá đặt và định vị phôi
Phôi phải được định vị chắc chắn, đúng vị trí và không dịch chuyển trong khi cắt. Đối với thanh dài, cần có phương án đỡ phôi phù hợp để tránh rung, võng hoặc kẹp lệch.
Trước khi vận hành, kiểm tra hệ thống kẹp, lưỡi cắt, che chắn và các cơ cấu an toàn.
Bước 5: Thiết lập thông số cắt
Tốc độ cắt, tốc độ cấp phôi, lực ép và các thông số liên quan cần phù hợp với máy, lưỡi cắt và trạng thái vật liệu.
Không nên sử dụng một bộ thông số cố định cho mọi đường kính hoặc chiều dày S45C. Nên dựa vào hướng dẫn của nhà sản xuất thiết bị và lưỡi cắt, sau đó xác nhận bằng thử nghiệm trong điều kiện kiểm soát.
Bước 6: Thực hiện cắt
Trong quá trình cắt, theo dõi tiếng máy, rung động, tình trạng lưỡi cắt và sự ổn định của phôi. Nếu xuất hiện tiếng bất thường, rung mạnh, kẹt lưỡi hoặc quá nhiệt, cần dừng máy theo quy trình an toàn để kiểm tra.
Không nên tăng lực ép đột ngột khi tốc độ cắt giảm hoặc lưỡi cắt có dấu hiệu bị kẹt.
Bước 7: Làm sạch và xử lý ba via
Sau khi cắt, loại bỏ ba via và xỉ theo phương pháp phù hợp. Đối với cắt nhiệt, cần kiểm tra xỉ bám và tình trạng mép cắt. Với phôi chuẩn bị cho tiện hoặc phay, cần xác nhận mặt cắt không ảnh hưởng đến bước gá đặt tiếp theo.
Bước 8: Đo kiểm và phân loại phôi
Kiểm tra chiều dài, kích thước tiết diện, độ vuông góc hoặc độ phẳng theo yêu cầu. Phôi không đạt cần được phân loại để xử lý, tránh chuyển sang nguyên công tiếp theo gây lãng phí.
Với sản xuất hàng loạt, nên ghi nhận kết quả đo và theo dõi độ ổn định của máy để kiểm soát chất lượng.
5. Các yếu tố ảnh hưởng đến chất lượng cắt S45C
5.1. Độ chính xác kích thước
Độ chính xác phụ thuộc vào độ ổn định của máy, tình trạng lưỡi cắt, phương pháp định vị và kỹ năng thiết lập quy trình. Nếu phôi được cắt để tiện hoặc phay tiếp, nên xác định dung sai cắt phù hợp với khả năng gia công hoàn thiện.
5.2. Độ vuông góc và chất lượng mặt cắt
Mặt cắt không vuông có thể làm tăng lượng dư gia công và gây khó khăn khi gá đặt. Nguyên nhân thường liên quan đến lưỡi cắt bị mòn, phôi kẹp không chắc hoặc máy chưa được điều chỉnh phù hợp.
Cần kiểm tra độ vuông góc theo yêu cầu bản vẽ và bảo trì thiết bị định kỳ.
5.3. Biến dạng nhiệt
Các phương pháp cắt nhiệt như laser và plasma có thể làm thay đổi trạng thái vật liệu gần mép cắt. Mức độ ảnh hưởng phụ thuộc vào công suất, tốc độ cắt, chiều dày và điều kiện tản nhiệt.
Với chi tiết chịu tải hoặc yêu cầu độ chính xác cao, nên đánh giá vùng ảnh hưởng nhiệt và chừa lượng dư để loại bỏ phần vật liệu bị ảnh hưởng khi cần thiết.
5.4. Mài mòn dụng cụ
Lưỡi cưa hoặc dụng cụ cắt bị mòn có thể làm tăng thời gian cắt, gây bề mặt xấu và giảm độ chính xác. Cần theo dõi tuổi thọ dụng cụ và thay thế khi đạt giới hạn sử dụng, thay vì tiếp tục vận hành khi chất lượng đã suy giảm.
5.5. Gá đặt phôi
Gá đặt không chắc có thể khiến phôi rung, xoay hoặc dịch chuyển trong quá trình cắt. Điều này làm giảm chất lượng mặt cắt và tiềm ẩn nguy cơ mất an toàn.
Cần lựa chọn đồ gá theo hình dạng phôi, chiều dài và tải trọng. Với phôi dài, phải bảo đảm phần nhô được đỡ phù hợp.
6. Lỗi thường gặp khi cắt thép S45C và cách khắc phục
6.1. Mặt cắt bị nghiêng
Nguyên nhân: Lưỡi cắt mòn, phôi kẹp lệch, cơ cấu dẫn hướng chưa chuẩn hoặc lực ép không đồng đều.
Khắc phục: Kiểm tra hệ thống dẫn hướng, thay lưỡi cắt khi cần thiết và xác nhận vị trí kẹp trước khi cắt.
6.2. Chiều dài phôi không đồng đều
Nguyên nhân: Sai số khi đặt cữ, phôi dịch chuyển hoặc thiết bị cấp phôi không ổn định.
Khắc phục: Kiểm tra cữ chặn, hiệu chuẩn thiết bị đo và thực hiện đo kiểm theo tần suất phù hợp với quy mô sản xuất.
6.3. Ba via lớn ở mép cắt
Nguyên nhân: Dụng cụ cắt không phù hợp, lưỡi cắt bị mòn hoặc thông số cắt chưa tối ưu.
Khắc phục: Kiểm tra dụng cụ, điều chỉnh chế độ cắt theo khuyến nghị và thực hiện công đoạn làm sạch ba via.
6.4. Phôi bị biến dạng
Nguyên nhân: Kẹp phôi không phù hợp, nhiệt tập trung quá lớn hoặc phôi có tiết diện mỏng và độ cứng vững thấp.
Khắc phục: Cải thiện phương án đỡ và kẹp, lựa chọn phương pháp cắt phù hợp, đồng thời đánh giá ảnh hưởng nhiệt đối với cắt laser hoặc plasma.
6.5. Lưỡi cắt nhanh hỏng
Nguyên nhân: Lưỡi cắt không phù hợp với vật liệu, tốc độ cấp phôi không đúng, phôi rung hoặc máy vận hành ngoài giới hạn khuyến nghị.
Khắc phục: Xác nhận khả năng tương thích giữa máy, lưỡi cắt và S45C; kiểm tra gá đặt và tuân thủ thông số vận hành.
7. Ứng dụng của quy trình cắt thép S45C
7.1. Chuẩn bị phôi trục và thanh thép
Cắt thép S45C theo chiều dài là công đoạn chuẩn bị phổ biến trước khi tiện trục, chốt, con lăn hoặc chi tiết truyền động. Cắt đúng kích thước giúp giảm lượng dư và rút ngắn thời gian gia công tiếp theo.
7.2. Gia công chi tiết máy
Nhiều chi tiết máy được cắt phôi từ thanh hoặc tấm S45C trước khi thực hiện tiện, phay, khoan và nhiệt luyện. Phương pháp cắt cần đáp ứng hình dạng phôi và yêu cầu kỹ thuật của sản phẩm cuối cùng.
7.3. Chế tạo đồ gá
Các tấm gá, khối định vị và chi tiết kẹp có thể cần cắt theo kích thước trước khi phay các bề mặt chuẩn hoặc khoan lỗ lắp ghép.
7.4. Sản xuất linh kiện theo bản vẽ
Trong sản xuất theo đơn hàng, cắt S45C giúp chuẩn bị phôi đúng quy cách cho từng chi tiết. Khi số lượng lớn, việc tiêu chuẩn hóa kích thước phôi và kiểm soát sai số cắt có thể cải thiện năng suất và giảm hao hụt.
8. So sánh các phương pháp cắt thép S45C
| Phương pháp | Ứng dụng phù hợp | Ưu điểm | Hạn chế cần lưu ý |
|---|---|---|---|
| Cưa vòng | Thép thanh, thép tròn đặc | Phù hợp cắt phôi theo chiều dài, linh hoạt | Cần kiểm soát độ vuông góc và tình trạng lưỡi |
| Cưa đĩa | Một số dạng thanh thép và sản xuất lặp lại | Có thể đạt năng suất tốt khi đúng điều kiện | Phải chọn đúng lưỡi và giới hạn vận hành |
| Cắt laser | Thép tấm và biên dạng | Linh hoạt về hình dạng, dễ tự động hóa | Có vùng ảnh hưởng nhiệt |
| Cắt plasma | Thép tấm, một số phôi dày | Phù hợp với nhiều ứng dụng cắt nhiệt | Có thể cần xử lý xỉ và gia công hoàn thiện |
| Cắt tia nước | Một số chi tiết cần hạn chế ảnh hưởng nhiệt | Không tạo vùng ảnh hưởng nhiệt kiểu cắt nhiệt | Chi phí và thời gian cần được đánh giá |
Không có phương pháp nào tối ưu cho mọi trường hợp. Việc lựa chọn nên dựa trên dạng phôi, chiều dày, dung sai, số lượng, chi phí và yêu cầu của nguyên công tiếp theo.
9. Cách tối ưu chi phí cắt thép S45C
Để tối ưu chi phí, doanh nghiệp cần xem xét toàn bộ quy trình từ chọn phôi đến gia công thành phẩm.
- Chọn quy cách phôi hợp lý: Giảm lượng vật liệu dư và thời gian gia công.
- Tối ưu sơ đồ cắt: Bố trí các đoạn cắt hợp lý để hạn chế phế liệu.
- Chọn đúng phương pháp: Không nhất thiết sử dụng cắt laser cho phôi thanh nếu cưa vòng đáp ứng yêu cầu.
- Bảo trì thiết bị: Giữ máy và lưỡi cắt ở tình trạng tốt để giảm sai số và thời gian dừng.
- Kiểm soát dung sai: Xác định rõ dung sai cần thiết, tránh yêu cầu chính xác quá mức so với mục đích sử dụng.
- Kiểm tra chất lượng đầu vào: Phát hiện sớm vật liệu sai quy cách hoặc có khuyết tật.
- Chuẩn hóa quy trình: Theo dõi thời gian cắt, tuổi thọ dụng cụ và tỷ lệ phôi lỗi.
Với đơn hàng số lượng lớn, nên thử nghiệm và xác nhận quy trình trước khi sản xuất hàng loạt để giảm rủi ro phát sinh phế phẩm.
10. Mua thép S45C phục vụ gia công cắt ở đâu?
Khi lựa chọn thép S45C cho cắt phôi và gia công cơ khí, doanh nghiệp nên kiểm tra mác thép, quy cách, trạng thái vật liệu và chất lượng bề mặt. Phôi phù hợp giúp giảm thời gian cắt, hạn chế hao hụt và tạo điều kiện thuận lợi cho các công đoạn tiện, phay hoặc khoan tiếp theo.
Khách hàng có thể tham khảo thông tin vật liệu tại Vật Liệu Titan, Vật Liệu Cơ Khí và Vật Liệu Cơ Khí.
Khi yêu cầu báo giá, nên cung cấp dạng vật liệu, kích thước tiết diện, chiều dài, số lượng, tiêu chuẩn và yêu cầu chứng từ nếu có. Nếu phôi cần được cắt theo quy cách, hãy nêu rõ dung sai chiều dài và yêu cầu mặt cắt để xác định phương án cung ứng phù hợp.
11. Câu hỏi thường gặp về S45C Cutting Process
S45C thường được cắt bằng phương pháp nào?
Thép S45C dạng thanh thường được cắt bằng cưa vòng hoặc cưa đĩa phù hợp. Với thép tấm và biên dạng phức tạp, có thể cân nhắc laser, plasma hoặc tia nước tùy yêu cầu kỹ thuật.
Có thể cắt laser thép S45C không?
Có thể, nếu thiết bị đáp ứng chiều dày và điều kiện cắt của vật liệu. Tuy nhiên, cần đánh giá vùng ảnh hưởng nhiệt và chất lượng mép cắt đối với chi tiết có yêu cầu cơ tính hoặc độ chính xác cao.
Cắt thép S45C có làm thay đổi độ cứng không?
Cắt cơ khí thường không tạo vùng ảnh hưởng nhiệt đáng kể như cắt nhiệt. Với laser hoặc plasma, vùng gần mép cắt có thể bị thay đổi tổ chức và độ cứng tùy điều kiện gia công.
Nên chừa lượng dư bao nhiêu khi cắt phôi S45C?
Lượng dư phụ thuộc vào phương pháp cắt, kích thước phôi và yêu cầu của nguyên công tiếp theo. Không có một giá trị chung cho mọi chi tiết; nên xác định từ bản vẽ và khả năng gia công hoàn thiện.
Cắt S45C bằng cưa vòng có phù hợp sản xuất hàng loạt không?
Có. Cưa vòng thường được sử dụng để cắt thép thanh theo chiều dài trong sản xuất đơn chiếc và hàng loạt. Cần kiểm soát cữ chặn, tình trạng lưỡi cưa và độ ổn định của hệ thống cấp phôi.
Cắt thép S45C đã nhiệt luyện có được không?
Có thể, nhưng cần xác định độ cứng và lựa chọn thiết bị, lưỡi cắt phù hợp. Với vật liệu có độ cứng cao, cần kiểm tra khả năng làm việc của máy và tuân thủ khuyến nghị của nhà sản xuất dụng cụ.
Làm thế nào để hạn chế ba via khi cắt S45C?
Cần sử dụng dụng cụ phù hợp, duy trì tình trạng lưỡi cắt tốt, gá phôi chắc chắn và thiết lập thông số đúng. Sau cắt, có thể thực hiện công đoạn tẩy ba via hoặc vát mép nếu yêu cầu kỹ thuật đặt ra.
12. Thông tin liên hệ Vật Liệu Titan
CÔNG TY TNHH MTV VẬT LIỆU TITAN
- Địa chỉ: 133/14/5 Bình Thành, Phường Bình Hưng Hòa B, Quận Bình Tân, TP. Hồ Chí Minh.
- Cửa hàng: 145D Bình Thành, Phường Bình Hưng Hòa B, Quận Bình Tân, TP. Hồ Chí Minh.
- Hotline: 0909 246 316.
- Website: vatlieutitan.vn.
Quy trình cắt thép S45C cần được xây dựng dựa trên hình dạng phôi, trạng thái vật liệu và yêu cầu của sản phẩm. Lựa chọn đúng phương pháp, kiểm soát kích thước và kiểm tra chất lượng sau cắt sẽ giúp doanh nghiệp giảm hao hụt, hạn chế lỗi và nâng cao hiệu quả gia công cơ khí.