

So sánh thép S45C và S20C: Thành phần, cơ tính và ứng dụng thực tế
Thép S45C và S20C là hai mác thép carbon theo tiêu chuẩn JIS của Nhật Bản, được sử dụng phổ biến trong ngành cơ khí chế tạo máy. Tuy cùng thuộc nhóm thép carbon nhưng hai vật liệu có sự khác biệt đáng kể về hàm lượng carbon, độ bền, độ cứng, độ dẻo và khả năng nhiệt luyện.
S45C có hàm lượng carbon cao hơn, phù hợp với nhiều chi tiết cần độ bền và khả năng tăng độ cứng sau nhiệt luyện. Trong khi đó, S20C có hàm lượng carbon thấp hơn, thường được lựa chọn khi cần độ dẻo, khả năng tạo hình hoặc khả năng thấm carbon để tăng độ cứng bề mặt.
Việc hiểu rõ sự khác biệt giữa S45C và S20C giúp doanh nghiệp lựa chọn vật liệu phù hợp với bản vẽ, quy trình gia công và điều kiện làm việc của sản phẩm.
1. Thép S45C và S20C là gì?
1.1. Thép S45C là gì?
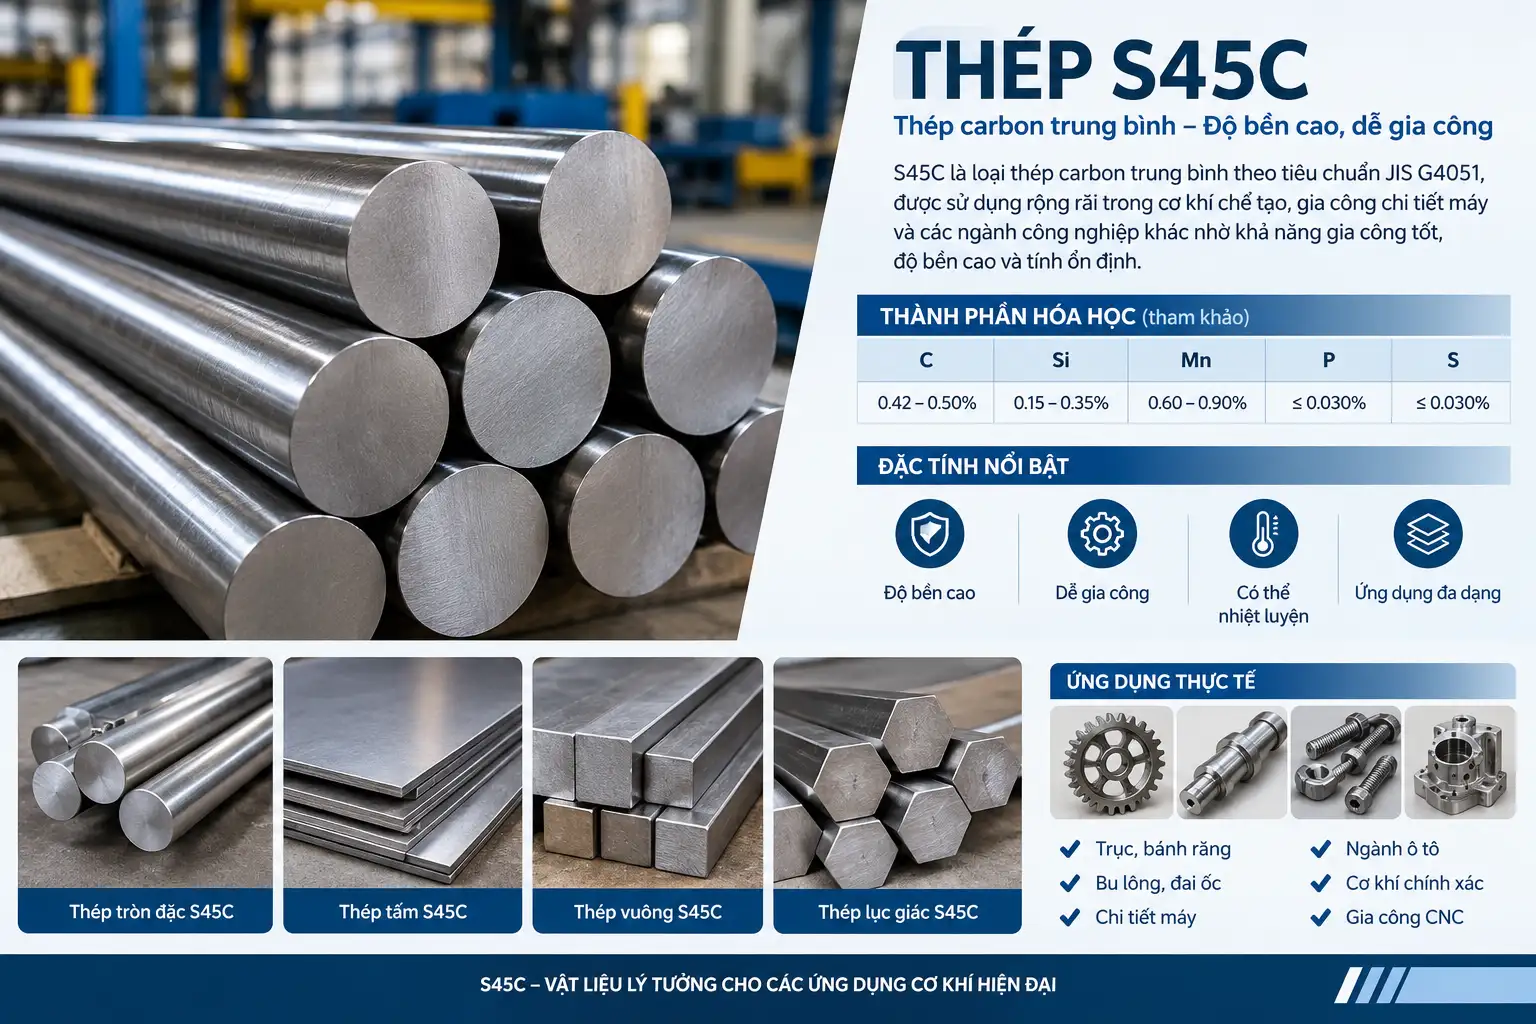
S45C là mác thép carbon chất lượng máy được quy định trong tiêu chuẩn JIS G4051. Hàm lượng carbon thường nằm trong khoảng 0,42–0,48%, vì vậy vật liệu thuộc nhóm thép carbon trung bình.
S45C được sử dụng rộng rãi để chế tạo các chi tiết cơ khí có yêu cầu về độ bền, khả năng chịu tải và độ cứng. Một số ứng dụng phổ biến gồm:
- Trục truyền động và trục máy.
- Chốt, bạc và chi tiết định vị.
- Bánh răng theo yêu cầu thiết kế.
- Bu lông và các chi tiết liên kết cơ khí.
- Chi tiết máy gia công CNC.
- Các bộ phận cần tôi, ram hoặc tôi cảm ứng bề mặt.
Ưu điểm của S45C là khả năng cân bằng giữa cơ tính và khả năng gia công. Vật liệu có thể được sử dụng ở trạng thái cung cấp phù hợp hoặc xử lý nhiệt để đạt các yêu cầu kỹ thuật cụ thể.
1.2. Thép S20C là gì?
S20C cũng là mác thép carbon theo tiêu chuẩn JIS G4051, nhưng có hàm lượng carbon thấp hơn đáng kể so với S45C. Hàm lượng carbon thường nằm trong khoảng 0,18–0,23%.
Do hàm lượng carbon thấp, S20C thường có độ cứng và độ bền thấp hơn S45C trong những điều kiện vật liệu tương đương. Ngược lại, vật liệu thường có độ dẻo tốt hơn và có thể phù hợp với các công đoạn tạo hình hoặc gia công cần tính dẻo.
S20C được sử dụng trong sản xuất:
- Trục và chi tiết máy chịu tải vừa phải.
- Chi tiết dập, uốn hoặc tạo hình phù hợp.
- Bu lông, chốt và các chi tiết cơ khí thông dụng.
- Bộ phận cần thấm carbon để tăng độ cứng bề mặt.
- Chi tiết có lõi tương đối dai và bề mặt cần chống mài mòn sau xử lý nhiệt.
Đối với các chi tiết cần bề mặt cứng nhưng vẫn muốn duy trì lõi tương đối dai, S20C có thể được cân nhắc cho quy trình thấm carbon và tôi phù hợp.
2. Bảng so sánh thép S45C và S20C
Bảng dưới đây trình bày những khác biệt cơ bản giữa hai mác thép. Các giá trị thành phần hóa học là khoảng tham khảo thường gặp; cần kiểm tra phiên bản tiêu chuẩn, chứng chỉ vật liệu và trạng thái cung cấp thực tế.
| Tiêu chí | Thép S45C | Thép S20C |
|---|---|---|
| Tiêu chuẩn thường áp dụng | JIS G4051 | JIS G4051 |
| Nhóm vật liệu | Thép carbon trung bình | Thép carbon thấp |
| Hàm lượng carbon | Khoảng 0,42–0,48% | Khoảng 0,18–0,23% |
| Hàm lượng mangan | Thường khoảng 0,60–0,90% | Thường khoảng 0,30–0,60% |
| Độ bền | Thường cao hơn trong điều kiện tương đương | Thường thấp hơn |
| Độ cứng | Có thể đạt độ cứng cao hơn sau tôi | Độ cứng lõi thường thấp hơn nếu không tăng cứng bằng phương pháp phù hợp |
| Độ dẻo | Thường thấp hơn khi so sánh ở điều kiện tương đương | Thường tốt hơn |
| Khả năng gia công | Tốt khi chọn đúng trạng thái vật liệu | Thường thuận lợi trong nhiều công đoạn gia công và tạo hình |
| Khả năng tôi trực tiếp | Tốt hơn S20C, nhưng phụ thuộc tiết diện và quy trình | Hạn chế hơn do hàm lượng carbon thấp |
| Khả năng thấm carbon | Có thể xử lý trong một số ứng dụng nhưng cần đánh giá mục tiêu cơ tính | Phù hợp với nhiều ứng dụng thấm carbon |
| Ứng dụng điển hình | Trục, chốt, chi tiết chịu tải, bánh răng phù hợp | Chi tiết tạo hình, chi tiết thấm carbon, bộ phận cần lõi dai |
| Lựa chọn khi nào | Khi cần cơ tính và khả năng tăng độ cứng cho toàn vật liệu | Khi cần độ dẻo hoặc bề mặt cứng kết hợp lõi dai sau thấm carbon |
Lưu ý: Cơ tính thực tế không chỉ phụ thuộc vào mác thép mà còn chịu ảnh hưởng của đường kính, trạng thái cán hoặc kéo nguội, nhiệt luyện và yêu cầu kiểm tra của từng sản phẩm.
3. So sánh thành phần hóa học của S45C và S20C
3.1. Hàm lượng carbon
Carbon là yếu tố tạo nên khác biệt quan trọng nhất giữa S45C và S20C.
- S45C: Hàm lượng carbon thường khoảng 0,42–0,48%.
- S20C: Hàm lượng carbon thường khoảng 0,18–0,23%.
S45C có lượng carbon cao hơn nên có khả năng đạt độ cứng và độ bền cao hơn sau các quy trình nhiệt luyện phù hợp. Đặc điểm này hữu ích đối với những chi tiết chịu tải hoặc cần tăng độ cứng của vật liệu.
S20C có lượng carbon thấp hơn, nhờ đó thường có độ dẻo tốt hơn và phù hợp với nhiều công đoạn tạo hình. Tuy nhiên, khả năng tăng độ cứng bằng phương pháp tôi trực tiếp bị hạn chế hơn so với S45C.
3.2. Hàm lượng mangan và silic
Mangan góp phần cải thiện độ bền và ảnh hưởng đến khả năng tôi của thép. Silic thường được sử dụng trong quá trình luyện thép để khử oxy và có thể ảnh hưởng đến cơ tính.
Hàm lượng mangan của S45C thường cao hơn S20C trong các khoảng thành phần thông dụng. Tuy nhiên, thành phần thực tế có thể khác nhau theo phiên bản tiêu chuẩn và yêu cầu của nhà sản xuất.
Khi lựa chọn vật liệu, không nên chỉ dựa vào tên mác thép. Với những chi tiết chịu lực hoặc yêu cầu chất lượng cao, cần kiểm tra chứng chỉ thành phần hóa học và cơ tính của lô hàng.
3.3. Phốt pho và lưu huỳnh
Phốt pho và lưu huỳnh là các nguyên tố thường được kiểm soát theo giới hạn của tiêu chuẩn hoặc yêu cầu đặt hàng. Hàm lượng của chúng có thể ảnh hưởng đến độ dai, khả năng gia công và chất lượng vật liệu.
Đối với chi tiết chịu tải động hoặc có yêu cầu chống nứt gãy, cần xem xét đầy đủ các chỉ tiêu vật liệu thay vì chỉ so sánh hàm lượng carbon.
4. So sánh cơ tính và độ cứng của thép S45C và S20C
4.1. Độ bền kéo và giới hạn chảy
S45C thường được lựa chọn cho các chi tiết cần độ bền cơ học cao hơn S20C trong điều kiện vật liệu tương đương. Hàm lượng carbon cao hơn giúp S45C có tiềm năng đạt cơ tính cao hơn, đặc biệt khi kết hợp với nhiệt luyện phù hợp.
S20C thường phù hợp với những chi tiết có yêu cầu tải trọng vừa phải hoặc cần tính dẻo. Tuy nhiên, không thể đưa ra một giá trị độ bền kéo hoặc giới hạn chảy duy nhất cho mỗi mác thép nếu chưa xác định trạng thái cung cấp và kích thước sản phẩm.
Khi thiết kế trục, chốt hoặc chi tiết chịu tải, cần đối chiếu cơ tính thực tế với bản vẽ và điều kiện làm việc. Nếu chi tiết phải chịu tải lớn hoặc tải thay đổi liên tục, cần đánh giá thêm độ mỏi và độ dai.
4.2. Độ cứng
S45C có khả năng tăng độ cứng rõ rệt sau khi tôi và ram. Đây là lợi thế khi vật liệu cần chịu mài mòn hoặc cần độ cứng theo yêu cầu thiết kế.
S20C có hàm lượng carbon thấp nên thường không đạt độ cứng lõi cao bằng S45C khi áp dụng quy trình tôi trực tiếp tương đương. Tuy nhiên, S20C có thể được thấm carbon và tôi để tạo lớp bề mặt cứng trong khi phần lõi duy trì độ dai tương đối tốt.
Cần phân biệt hai khái niệm:
- Độ cứng lõi: Khả năng chống biến dạng của phần bên trong chi tiết.
- Độ cứng bề mặt: Khả năng chống mài mòn và chống biến dạng tại vùng tiếp xúc.
Với các chi tiết cần bề mặt cứng nhưng lõi dai, S20C sau thấm carbon có thể là lựa chọn phù hợp hơn so với việc tăng độ cứng toàn bộ chi tiết.
4.3. Độ dẻo và độ dai
S20C thường có lợi thế về độ dẻo trong trạng thái cung cấp tương đương do hàm lượng carbon thấp hơn. Đặc điểm này có thể hỗ trợ quá trình dập, uốn hoặc tạo hình khi quy trình và hình dạng chi tiết phù hợp.
S45C có khả năng đạt độ bền cao hơn nhưng độ dẻo thực tế còn phụ thuộc vào trạng thái nhiệt luyện. Nếu vật liệu được tôi đến độ cứng cao mà không có chế độ ram thích hợp, độ dai có thể bị giảm.
Vì vậy, khi lựa chọn giữa hai mác thép, cần xác định rõ chi tiết ưu tiên độ bền, độ cứng, độ dẻo hay sự cân bằng giữa các đặc tính này.
5. Khả năng gia công thép S45C và S20C
5.1. Khả năng tiện, phay và khoan
Cả S45C và S20C đều có thể gia công bằng tiện CNC, phay, khoan và các phương pháp cắt gọt thông dụng.
S45C được sử dụng phổ biến để gia công trục, chốt, bạc và nhiều chi tiết máy. Nếu vật liệu ở trạng thái cung cấp phù hợp, khả năng cắt gọt có thể đáp ứng tốt nhu cầu sản xuất cơ khí.
S20C thường phù hợp với nhiều công đoạn gia công và tạo hình. Tuy nhiên, vật liệu carbon thấp có thể tạo phoi và bề mặt gia công khác với S45C, nên chế độ cắt vẫn cần được tối ưu theo máy, dao và yêu cầu độ nhám.
Để cải thiện hiệu quả gia công, doanh nghiệp nên:
- Kiểm tra trạng thái vật liệu và độ cứng phôi.
- Lựa chọn dao cắt phù hợp với vật liệu.
- Điều chỉnh tốc độ cắt và lượng chạy dao theo khuyến nghị của nhà sản xuất dao.
- Sử dụng dung dịch trơn nguội khi cần thiết.
- Kiểm soát độ cứng vững của máy và đồ gá.
- Kiểm tra kích thước, độ nhám sau gia công.
5.2. Gia công sau nhiệt luyện
S45C có thể được gia công trước nhiệt luyện rồi xử lý nhiệt để đạt cơ tính mong muốn. Nếu chi tiết yêu cầu độ chính xác cao, cần dự trù lượng dư để gia công tinh hoặc mài sau nhiệt luyện.
S20C thường được gia công tạo hình trước khi thấm carbon và tôi. Sau xử lý nhiệt, lớp bề mặt cứng hơn có thể khiến gia công cắt gọt thông thường khó khăn, vì vậy cần tính toán quy trình hoàn thiện ngay từ giai đoạn thiết kế.
5.3. Khả năng hàn
S20C thường thuận lợi hơn S45C khi xét về khả năng hàn do hàm lượng carbon thấp hơn. Tuy nhiên, khả năng hàn còn phụ thuộc chiều dày, loại mối nối, vật liệu hàn và quy trình thực hiện.
S45C cần kiểm soát cẩn thận hơn để hạn chế nguy cơ nứt nguội và hình thành vùng ảnh hưởng nhiệt có độ cứng cao. Với các chi tiết quan trọng, cần áp dụng quy trình hàn được đánh giá phù hợp thay vì chỉ dựa trên tên mác thép.
6. Nhiệt luyện thép S45C và S20C
6.1. Nhiệt luyện thép S45C
S45C có thể được thường hóa, tôi và ram hoặc tôi cảm ứng bề mặt tùy yêu cầu kỹ thuật.
- Thường hóa: Điều chỉnh tổ chức kim loại và cơ tính.
- Tôi và ram: Tăng độ bền, điều chỉnh độ cứng và độ dai.
- Tôi cảm ứng: Tăng độ cứng ở lớp bề mặt của một số chi tiết.
S45C phù hợp với các ứng dụng cần tăng độ cứng của vật liệu thông qua nhiệt luyện. Tuy nhiên, khả năng tôi thấu còn phụ thuộc vào kích thước tiết diện và điều kiện làm nguội.
6.2. Thấm carbon thép S20C
Thấm carbon là phương pháp đưa carbon vào lớp bề mặt của thép ở nhiệt độ và điều kiện quy trình phù hợp. Sau đó, chi tiết có thể được tôi và xử lý tiếp theo để đạt lớp bề mặt cứng hơn.
S20C có hàm lượng carbon lõi thấp, nhờ đó có thể phù hợp với nhiều ứng dụng cần kết hợp giữa bề mặt chống mài mòn và lõi tương đối dai.
Phương pháp này thường được cân nhắc cho bánh răng, chốt và các chi tiết chịu tiếp xúc hoặc ma sát. Tuy nhiên, độ cứng bề mặt, chiều sâu lớp thấm và độ cứng lõi phải được xác định theo yêu cầu thiết kế.
6.3. Nên chọn tôi trực tiếp hay thấm carbon?
Việc lựa chọn phụ thuộc vào chức năng của chi tiết:
- Nếu cần tăng độ cứng và cơ tính của vật liệu thông qua tôi và ram, S45C có thể là lựa chọn phù hợp.
- Nếu cần bề mặt cứng để chống mài mòn nhưng lõi vẫn cần độ dai, S20C sau thấm carbon có thể đáp ứng tốt.
- Nếu chi tiết có yêu cầu tải trọng, độ mỏi hoặc độ cứng đặc biệt, cần tính toán và xác nhận quy trình nhiệt luyện trước khi sản xuất hàng loạt.
7. Ứng dụng thực tế của thép S45C và S20C
7.1. Ứng dụng thép S45C
S45C thường được sử dụng trong các chi tiết cần độ bền cơ học và khả năng tăng độ cứng sau nhiệt luyện, chẳng hạn:
- Trục truyền động và trục máy.
- Chốt chịu tải.
- Bánh răng theo yêu cầu cơ tính.
- Chi tiết máy gia công CNC.
- Bộ phận máy cần tôi cảm ứng bề mặt.
- Các chi tiết cơ khí yêu cầu độ bền cao hơn thép carbon thấp thông dụng.
S45C đặc biệt phù hợp khi cơ tính của vật liệu nền là yếu tố quan trọng và quy trình sản xuất có thể tận dụng các phương pháp nhiệt luyện phù hợp.
7.2. Ứng dụng thép S20C
S20C thường được sử dụng cho các chi tiết có yêu cầu độ dẻo hoặc cần xử lý bề mặt bằng phương pháp thấm carbon, bao gồm:
- Chi tiết máy chịu tải vừa phải.
- Các bộ phận có yêu cầu tạo hình.
- Chốt, trục nhỏ và chi tiết cơ khí thông dụng.
- Bánh răng hoặc chi tiết tiếp xúc cần thấm carbon.
- Chi tiết cần bề mặt cứng kết hợp lõi dai.
- Một số bộ phận trong máy móc và thiết bị công nghiệp.
Không nên mặc định S20C phù hợp với mọi chi tiết cần lõi dai. Việc lựa chọn vẫn phải dựa trên tải trọng, hình dạng, kích thước và tiêu chuẩn kỹ thuật.
7.3. Ví dụ lựa chọn trong sản xuất
Giả sử doanh nghiệp cần gia công trục máy chịu tải tương đối cao và bản vẽ yêu cầu cơ tính của vật liệu nền. S45C có thể là phương án thích hợp nếu đáp ứng các chỉ tiêu độ bền và độ cứng.
Ngược lại, nếu doanh nghiệp sản xuất một chi tiết cần bề mặt cứng để giảm mài mòn nhưng phần lõi phải duy trì độ dai, S20C sau thấm carbon có thể là phương án đáng cân nhắc.
Hai ví dụ này cho thấy lựa chọn mác thép cần xuất phát từ chức năng của chi tiết, thay vì chỉ so sánh hàm lượng carbon.
8. Giá thép S45C và S20C có khác nhau không?
Giá thép S45C và S20C phụ thuộc vào quy cách, xuất xứ, trạng thái cung cấp và số lượng đặt hàng. Các yếu tố ảnh hưởng đến báo giá bao gồm:
- Đường kính, chiều dày và chiều dài.
- Dạng sản phẩm như thép tròn đặc hoặc thép tấm.
- Trạng thái cán nóng, kéo nguội hoặc xử lý nhiệt.
- Chứng chỉ chất lượng và tiêu chuẩn áp dụng.
- Số lượng mua và yêu cầu cắt theo kích thước.
- Chi phí vận chuyển, gia công và nhiệt luyện bổ sung.
Không thể khẳng định một mác thép luôn có giá thấp hơn mác còn lại trong mọi trường hợp. Ngoài giá phôi, doanh nghiệp nên tính tổng chi phí gia công, nhiệt luyện và kiểm tra chất lượng để xác định phương án kinh tế nhất.
Để tham khảo vật liệu và quy cách, có thể truy cập vatlieucokhi.net hoặc liên hệ nhà cung cấp để xác nhận tình trạng hàng và báo giá theo yêu cầu.
9. Cách lựa chọn thép S45C và S20C đúng kỹ thuật
Để tránh chọn sai vật liệu, doanh nghiệp nên thực hiện các bước sau:
Bước 1: Xác định chức năng chi tiết. Làm rõ tải trọng, ma sát, va đập, tốc độ làm việc và môi trường sử dụng.
Bước 2: Xác định cơ tính yêu cầu. Kiểm tra giới hạn chảy, độ bền kéo, độ cứng, độ dai và các yêu cầu liên quan trên bản vẽ.
Bước 3: Xác định phương pháp nhiệt luyện. Nếu cần tăng độ cứng toàn vật liệu, đánh giá S45C và quy trình tôi, ram phù hợp. Nếu cần bề mặt cứng và lõi dai, cân nhắc S20C kết hợp thấm carbon khi đáp ứng yêu cầu thiết kế.
Bước 4: Đánh giá khả năng gia công. Xem xét phương pháp tiện, phay, khoan, tạo hình, hàn và gia công tinh sau nhiệt luyện.
Bước 5: Kiểm tra chứng chỉ vật liệu. Đối chiếu thành phần hóa học, cơ tính, kích thước và trạng thái cung cấp với yêu cầu kỹ thuật.
Bước 6: So sánh tổng chi phí. Tính cả giá phôi, thời gian gia công, chi phí xử lý nhiệt và nguy cơ phế phẩm.
Doanh nghiệp có thể tham khảo thông tin vật liệu tại vatlieucokhi.org để xác định quy cách phù hợp với kế hoạch sản xuất.
10. Câu hỏi thường gặp về thép S45C và S20C
Thép S45C và S20C khác nhau chủ yếu ở điểm nào?
Sự khác biệt chính là hàm lượng carbon. S45C thường có khoảng 0,42–0,48% carbon, còn S20C khoảng 0,18–0,23%. Vì vậy, S45C có tiềm năng đạt độ cứng và độ bền cao hơn sau nhiệt luyện phù hợp, trong khi S20C thường có độ dẻo tốt hơn.
Thép S45C có cứng hơn S20C không?
Trong điều kiện vật liệu và xử lý nhiệt tương đương, S45C thường có khả năng đạt độ cứng cao hơn. Tuy nhiên, S20C sau thấm carbon và tôi có thể có lớp bề mặt rất cứng, trong khi phần lõi vẫn tương đối dai.
Có thể thay thế S20C bằng S45C không?
Không nên thay thế trực tiếp nếu chưa kiểm tra bản vẽ và yêu cầu kỹ thuật. S45C có thể không phù hợp với những chi tiết cần độ dẻo hoặc quy trình thấm carbon được thiết kế cho thép carbon thấp.
Thép S20C có dùng để chế tạo bánh răng được không?
Có thể, đặc biệt khi bánh răng được thiết kế để thấm carbon và tôi nhằm tạo bề mặt cứng, lõi dai. Tuy nhiên, cần xác định tải trọng, độ cứng bề mặt, chiều sâu lớp thấm và yêu cầu tuổi thọ.
S45C hay S20C dễ gia công CNC hơn?
Cả hai đều có thể gia công CNC. S20C thường thuận lợi hơn trong một số công đoạn tạo hình do độ dẻo cao hơn, còn khả năng cắt gọt thực tế phụ thuộc trạng thái vật liệu, độ cứng, dao và chế độ cắt.