
Cưa thép 1215: Phương pháp cưa, lưỡi cưa, thông số và ứng dụng
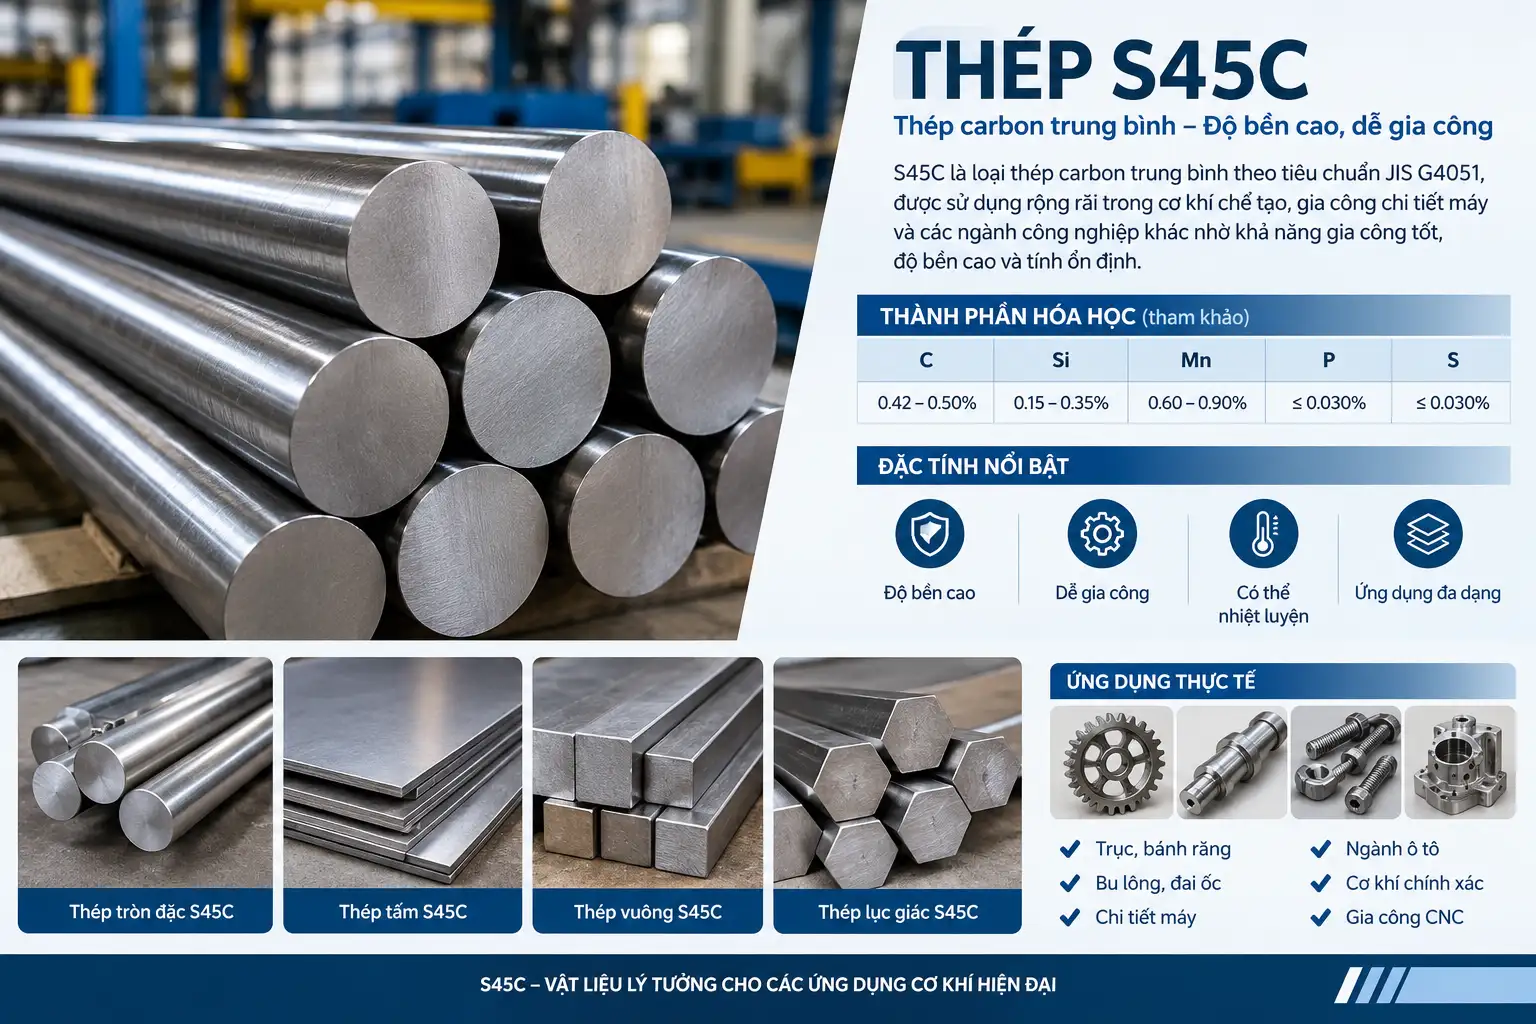
Cưa thép 1215 là phương pháp phổ biến để chia thép thanh thành các đoạn phôi phục vụ gia công cơ khí. Với đặc tính thuộc nhóm thép cacbon thấp dễ gia công, SAE 1215 có khả năng cưa tương đối thuận lợi, đặc biệt khi sử dụng máy cưa vòng hoặc cưa đĩa phù hợp.
Trong thực tế sản xuất, thép 1215 thường được cung cấp dưới dạng thanh tròn, thanh sáng, thanh kéo nguội hoặc các dạng phôi cơ khí. Sau khi cưa theo chiều dài yêu cầu, phôi tiếp tục được đưa qua các công đoạn tiện CNC, phay, khoan, taro hoặc gia công ren.
Việc lựa chọn đúng lưỡi cưa, tốc độ lưỡi, lượng ăn dao và dung dịch làm mát không chỉ quyết định năng suất mà còn ảnh hưởng trực tiếp đến độ vuông mặt cắt, lượng ba via, tuổi thọ lưỡi và lượng dư gia công.
Thép 1215 có dễ cưa không?
Có. Thép 1215 có khả năng cưa khá tốt và thường phù hợp với các dây chuyền chuẩn bị phôi cho gia công tự động.
Thành phần hóa học tham khảo:
| Nguyên tố | Hàm lượng tham khảo |
|---|---|
| C | ≤ 0,09% |
| Mn | 0,75–1,05% |
| P | 0,04–0,09% |
| S | 0,26–0,35% |
| Fe | Còn lại |
Điểm đặc trưng của SAE 1215 là hàm lượng lưu huỳnh tương đối cao. Lưu huỳnh kết hợp với mangan tạo thành các bao thể MnS, góp phần cải thiện khả năng gia công cắt gọt và phá phoi.
Đặc tính này có lợi không chỉ khi tiện, phay, khoan, taro mà còn khi cưa và chia phôi.
Tuy nhiên, khả năng cưa thực tế còn phụ thuộc vào trạng thái vật liệu, đường kính thanh, độ cứng, loại máy, lưỡi cưa và chế độ làm mát.
Cưa thép 1215 dùng để làm gì?
Công đoạn cưa thường được thực hiện trước khi gia công chi tiết.
Ví dụ:
Thép thanh 1215 → cưa phôi → tiện CNC → khoan → taro → kiểm tra → hoàn thiện.
Chiều dài phôi được xác định dựa trên:
- Chiều dài sản phẩm.
- Lượng dư tiện mặt đầu.
- Lượng dư gia công khác.
- Chiều dài phần kẹp.
- Phương pháp gá.
- Yêu cầu của máy CNC.
Cắt phôi chính xác ngay từ đầu giúp giảm lượng thép dư và hạn chế thời gian gia công ở công đoạn sau.
Có thể tham khảo thêm thông tin về vật liệu cơ khí tại vatlieucokhi.net.
Các phương pháp cưa thép 1215 phổ biến
Cưa vòng thép 1215
Cưa vòng là phương pháp phổ biến khi cưa thép thanh 1215.
Lưỡi cưa dạng vòng liên tục chuyển động qua vùng cắt, giúp quá trình cưa diễn ra ổn định.
Ưu điểm:
- Phù hợp nhiều đường kính.
- Có thể cưa thanh tròn và các dạng tiết diện khác.
- Hao hụt vật liệu tương đối thấp.
- Dễ tự động hóa.
- Phù hợp sản xuất số lượng lớn.
- Có thể kiểm soát chiều dài phôi tốt.
Đối với các thanh 1215 dùng làm phôi tiện CNC, máy cưa vòng tự động là một lựa chọn rất thực tế.
Cưa đĩa thép 1215
Cưa đĩa sử dụng lưỡi cưa dạng đĩa quay với tốc độ cao.
Phương pháp này phù hợp khi cần năng suất lớn và chiều dài phôi tương đối đồng đều.
Ưu điểm:
- Tốc độ sản xuất cao.
- Có thể tích hợp dây chuyền cấp phôi.
- Phù hợp sản xuất hàng loạt.
- Dễ tự động hóa chiều dài cắt.
Tuy nhiên, cần lựa chọn lưỡi cưa phù hợp với đường kính và trạng thái thép 1215.
Cưa nguội
Cưa nguội là phương pháp cắt cơ khí hạn chế nhiệt sinh ra trong quá trình cắt.
So với cắt nhiệt, phương pháp này có lợi khi yêu cầu:
- Mặt cắt ổn định.
- Ít ảnh hưởng nhiệt.
- Hạn chế biến đổi tổ chức ở vùng cắt.
- Giảm lượng gia công bổ sung.
Đối với phôi cơ khí chính xác, đây thường là ưu điểm đáng kể.
Lựa chọn lưỡi cưa thép 1215
Lưỡi cưa ảnh hưởng trực tiếp đến chất lượng và năng suất cưa.
Lưỡi cưa bimetal
Lưỡi cưa bimetal thường được sử dụng trên máy cưa vòng để cắt thép.
Ưu điểm:
- Độ bền tốt.
- Chịu va đập tương đối tốt.
- Phù hợp nhiều loại thép.
- Có thể sử dụng cho nhiều đường kính.
Đây là lựa chọn phổ biến cho các xưởng gia công cơ khí.
Lưỡi cưa carbide
Lưỡi cưa có răng carbide có khả năng chịu mài mòn cao và có thể phù hợp với dây chuyền yêu cầu năng suất lớn.
Tuy nhiên, chi phí lưỡi cao hơn và máy cần có độ ổn định tốt.
Số răng trên inch – TPI
Việc lựa chọn TPI cần dựa vào đường kính hoặc chiều dày vật liệu.
Không nên chọn TPI quá lớn hoặc quá nhỏ một cách tùy ý.
Nguyên tắc chung:
- Tiết diện nhỏ → cần mật độ răng phù hợp để duy trì số răng tiếp xúc.
- Tiết diện lớn → cần hình học răng và bước răng phù hợp để tránh quá tải.
- Thanh tròn → số răng tiếp xúc thay đổi liên tục khi lưỡi đi qua tiết diện.
Nhà sản xuất lưỡi cưa thường cung cấp bảng lựa chọn TPI theo kích thước phôi.
Thông số cưa thép 1215
Thông số cưa không thể quy định bằng một giá trị duy nhất cho mọi trường hợp. Cần căn cứ vào catalog lưỡi cưa và máy cụ thể.
Các thông số chính gồm:
| Thông số | Ý nghĩa |
|---|---|
| Tốc độ lưỡi | Tốc độ chuyển động của lưỡi cưa |
| Lượng ăn dao | Tốc độ lưỡi tiến vào vật liệu |
| TPI | Mật độ răng |
| Chiều rộng lưỡi | Ảnh hưởng độ cứng và lượng hao hụt |
| Dung dịch làm mát | Giảm nhiệt và hỗ trợ thoát phoi |
| Áp lực cắt | Ảnh hưởng năng suất và tuổi thọ lưỡi |
| Đường kính phôi | Yếu tố quan trọng để chọn chế độ |
Tốc độ lưỡi cưa
Tốc độ lưỡi thường được tính theo đơn vị m/phút và phải lựa chọn theo:
- Mác thép.
- Độ cứng.
- Đường kính.
- Loại lưỡi.
- Vật liệu răng.
- Máy cưa.
- Dung dịch làm mát.
Không nên lấy thông số dành cho thép 1215 ở trạng thái này áp dụng trực tiếp cho một thanh 1215 có trạng thái vật liệu khác.
Cưa thép 1215 đường kính nhỏ
Các loại thép 1215 như:
- Ø3
- Ø4
- Ø5
- Ø6
- Ø8
- Ø10
- Ø12
- Ø16
- Ø20
thường được sử dụng làm phôi cho các chi tiết tiện CNC nhỏ.
Ở đường kính nhỏ, vấn đề quan trọng không chỉ là tốc độ cưa mà còn là khả năng kẹp phôi và độ ổn định của thanh.
Cần chú ý:
- Thanh không bị rung.
- Kẹp phôi chắc.
- Lưỡi cưa sắc.
- TPI phù hợp.
- Chiều dài cắt chính xác.
- Hạn chế biến dạng đầu thanh.
Với các phôi nhỏ dùng cho máy tiện tự động, độ chính xác chiều dài sau cưa có thể ảnh hưởng trực tiếp đến lượng dư và năng suất gia công.
Có thể tham khảo thêm thông tin vật liệu kim loại tại vatlieutitan.vn.
Cưa thép 1215 đường kính lớn
Với các thanh Ø30, Ø40, Ø50 hoặc lớn hơn, yêu cầu về độ cứng vững của máy và hệ thống kẹp tăng lên.
Các vấn đề cần kiểm soát:
Độ ổn định của phôi
Phôi đường kính lớn cần được kẹp chắc và có hệ thống hỗ trợ phù hợp.
Lượng ăn dao
Nếu ăn dao quá mạnh, răng cưa có thể chịu tải lớn và nhanh mòn hoặc gãy.
Làm mát
Nhiệt phát sinh trong vùng cắt tăng khi tiết diện lớn. Dung dịch làm mát phải được cung cấp đủ và đúng vị trí.
Thoát phoi
Phoi phải được đưa ra khỏi vùng cắt hiệu quả để tránh tái cắt.
Cưa thép 1215 cho phôi CNC
Trong sản xuất CNC, công đoạn cưa thường được tối ưu để giảm thời gian chuẩn bị phôi.
Một dây chuyền có thể thực hiện:
Cuộn/thanh nguyên liệu → cấp phôi → cưa tự động → kiểm tra chiều dài → thu phôi → cấp cho CNC.
Đối với sản xuất số lượng lớn, máy cưa có thể tích hợp:
- Bộ cấp thanh.
- Đo chiều dài tự động.
- Kẹp thủy lực.
- Điều chỉnh tốc độ.
- Hệ thống tưới nguội.
- Băng tải phôi.
- Bộ đếm sản phẩm.
Nhờ đó, thời gian thao tác thủ công giảm đáng kể.
Cưa thép 1215 có cần làm mát không?
Nên sử dụng dung dịch làm mát khi điều kiện máy và lưỡi cưa yêu cầu.
Làm mát có tác dụng:
- Giảm nhiệt tại vùng cắt.
- Giảm ma sát.
- Hỗ trợ kéo phoi khỏi vùng cưa.
- Giảm mài mòn răng.
- Tăng tuổi thọ lưỡi.
- Ổn định chất lượng mặt cắt.
Tuy nhiên, loại dung dịch và nồng độ cần tuân thủ khuyến cáo của nhà sản xuất máy và lưỡi cưa.
Các lỗi thường gặp khi cưa thép 1215
Mặt cắt bị nghiêng
Nguyên nhân có thể gồm:
- Lưỡi cưa bị lệch.
- Máy chưa được căn chỉnh.
- Phôi gá không chắc.
- Lưỡi bị mòn.
- Áp lực ăn dao không ổn định.
Ba via nhiều
Ba via tăng khi:
- Răng cưa bị mòn.
- TPI không phù hợp.
- Tốc độ và lượng ăn dao không hợp lý.
- Phôi bị rung.
- Lưỡi cưa không phù hợp.
Răng cưa nhanh mòn
Có thể do:
- Tốc độ lưỡi quá cao.
- Lượng ăn dao quá lớn.
- Làm mát không đủ.
- Chọn sai loại lưỡi.
- Vật liệu có độ cứng khác với dự kiến.
Lưỡi cưa bị gãy
Đây là lỗi nghiêm trọng, có thể liên quan đến:
- Lưỡi bị lắp sai.
- Căng lưỡi không đúng.
- Phôi rung.
- Ăn dao quá mạnh.
- Lưỡi bị kẹt.
- Máy có vấn đề về dẫn hướng.
Cần dừng máy và xác định nguyên nhân trước khi tiếp tục vận hành.
So sánh cưa thép 1215 với một số loại thép
| Vật liệu | Khả năng gia công/cưa | Đặc điểm |
|---|---|---|
| SAE 1215 | Tốt | Thép dễ gia công, phá phoi tốt |
| SAE 1018 | Khá | Tính gia công thấp hơn 1215 trong nhiều trường hợp |
| SAE 1212 | Tốt | Thuộc nhóm thép dễ gia công |
| 12L14 | Rất tốt | Thép dễ cắt gọt có bổ sung Pb |
| Thép cacbon thông thường | Trung bình–khá | Phụ thuộc thành phần và trạng thái |
Các đánh giá trên mang tính định hướng. Chế độ cưa thực tế vẫn phải dựa trên loại lưỡi, máy và điều kiện vật liệu cụ thể.
Ưu điểm của cưa thép 1215
- Cắt phôi tương đối dễ.
- Phù hợp cưa vòng.
- Phù hợp cưa đĩa.
- Dễ tự động hóa.
- Phù hợp sản xuất hàng loạt.
- Có thể kiểm soát chiều dài phôi tốt.
- Ít ảnh hưởng nhiệt nếu sử dụng phương pháp cưa cơ khí.
- Thuận lợi cho các công đoạn CNC tiếp theo.
Nhược điểm cần lưu ý
Mặc dù thép 1215 dễ gia công, quá trình cưa vẫn có một số vấn đề cần quan tâm:
- Lưỡi cưa có thể nhanh mòn nếu chọn sai chế độ.
- Mặt cắt có thể xuất hiện ba via.
- Phôi có thể bị nghiêng nếu máy hoặc lưỡi không được căn chỉnh.
- Đường kính lớn yêu cầu máy có độ cứng vững cao.
- Cưa hàng loạt cần kiểm soát chính xác chiều dài và độ vuông mặt cắt.
Ứng dụng của phôi thép 1215 sau khi cưa
Phôi sau cưa thường được sử dụng để sản xuất:
- Trục nhỏ.
- Chốt.
- Bulông.
- Chi tiết ren.
- Đai ốc.
- Đầu nối.
- Chi tiết tiện CNC.
- Linh kiện máy.
- Chi tiết tự động hóa.
- Các chi tiết cơ khí sản xuất hàng loạt.
Đặc biệt, thép 1215 phù hợp với những sản phẩm có tỷ lệ gia công cắt gọt cao và cần tạo nhiều chi tiết trong thời gian ngắn.
Cách tối ưu quy trình cưa thép 1215
Để nâng cao năng suất và giảm hao hụt, có thể thực hiện theo quy trình:
1. Kiểm tra vật liệu: xác nhận đúng SAE 1215, đường kính và trạng thái cung cấp.
2. Xác định chiều dài phôi: tính cả lượng dư gia công và phần kẹp.
3. Chọn máy cưa: dựa trên đường kính và sản lượng.
4. Chọn lưỡi: xác định vật liệu răng và TPI phù hợp.
5. Thiết lập thông số: theo catalog lưỡi cưa.
6. Kiểm tra làm mát: bảo đảm dung dịch đến đúng vùng cắt.
7. Kiểm tra phôi: đo chiều dài, độ vuông và ba via.
8. Theo dõi tuổi thọ lưỡi: thay lưỡi trước khi chất lượng cắt giảm mạnh.
Đối với dây chuyền sản xuất lớn, nên ghi nhận số lượng phôi cắt được trên từng lưỡi để xây dựng định mức thay lưỡi và giảm thời gian dừng máy.
FAQ về cưa thép 1215
Thép 1215 có dễ cưa không?
Có. Thép 1215 thuộc nhóm thép dễ gia công và có thể cưa tương đối thuận lợi bằng máy cưa vòng hoặc cưa đĩa.
Nên dùng cưa vòng hay cưa đĩa cho thép 1215?
Cưa vòng phù hợp với nhiều đường kính và linh hoạt trong xưởng cơ khí. Cưa đĩa có thể phù hợp khi cần năng suất cao và dây chuyền sản xuất ổn định. Lựa chọn cuối cùng phụ thuộc thiết bị và sản lượng.
Cưa thép 1215 có cần tưới nguội không?
Trong nhiều trường hợp nên có làm mát để kiểm soát nhiệt và tăng tuổi thọ lưỡi. Cần sử dụng dung dịch theo hướng dẫn của máy và nhà sản xuất lưỡi.
Lưỡi cưa thép 1215 nên chọn bao nhiêu TPI?
Không có một giá trị TPI cố định cho mọi đường kính. TPI phải được chọn theo tiết diện phôi và hướng dẫn của nhà sản xuất lưỡi.
Có thể cưa thép 1215 Ø50 không?
Có. Tuy nhiên với Ø50 cần chú ý đến công suất máy, độ cứng vững, khả năng kẹp phôi, lựa chọn lưỡi và chế độ ăn dao.
Cưa thép 1215 xong có cần gia công mặt đầu không?
Nếu mặt cắt cần đạt độ vuông và độ chính xác cao, thông thường nên chừa lượng dư để tiện hoặc phay mặt đầu ở công đoạn sau.
Kết luận
Cưa thép 1215 là phương pháp chuẩn bị phôi hiệu quả cho ngành gia công cơ khí, đặc biệt đối với thép thanh dùng trong tiện CNC và sản xuất hàng loạt. Khả năng gia công tốt của SAE 1215, kết hợp với đặc tính phá phoi thuận lợi, giúp quá trình cưa và gia công tiếp theo tương đối ổn định.
Trong thực tế, cưa vòng là lựa chọn phổ biến cho nhiều dạng thép thanh 1215, trong khi cưa đĩa phù hợp với những dây chuyền yêu cầu năng suất cao. Để đạt chất lượng tốt, cần lựa chọn đúng lưỡi cưa, TPI, tốc độ lưỡi, lượng ăn dao và hệ thống làm mát.
Quan trọng nhất, thông số cưa cần được điều chỉnh theo đường kính phôi, trạng thái vật liệu, loại lưỡi và máy thực tế, thay vì áp dụng một thông số cố định cho mọi trường hợp.
Tham khảo thêm thông tin về thép và vật liệu cơ khí tại vatlieucokhi.org.