

SAE 1144 Mechanical Properties: Tính Chất Cơ Học Của Thép SAE 1144
SAE 1144 mechanical properties là chủ đề quan trọng đối với các doanh nghiệp cơ khí, nhà máy gia công CNC và kỹ sư thiết kế chi tiết máy. Việc hiểu rõ tính chất cơ học của thép SAE 1144 giúp lựa chọn vật liệu phù hợp với tải trọng, độ bền, độ cứng và điều kiện làm việc của sản phẩm.
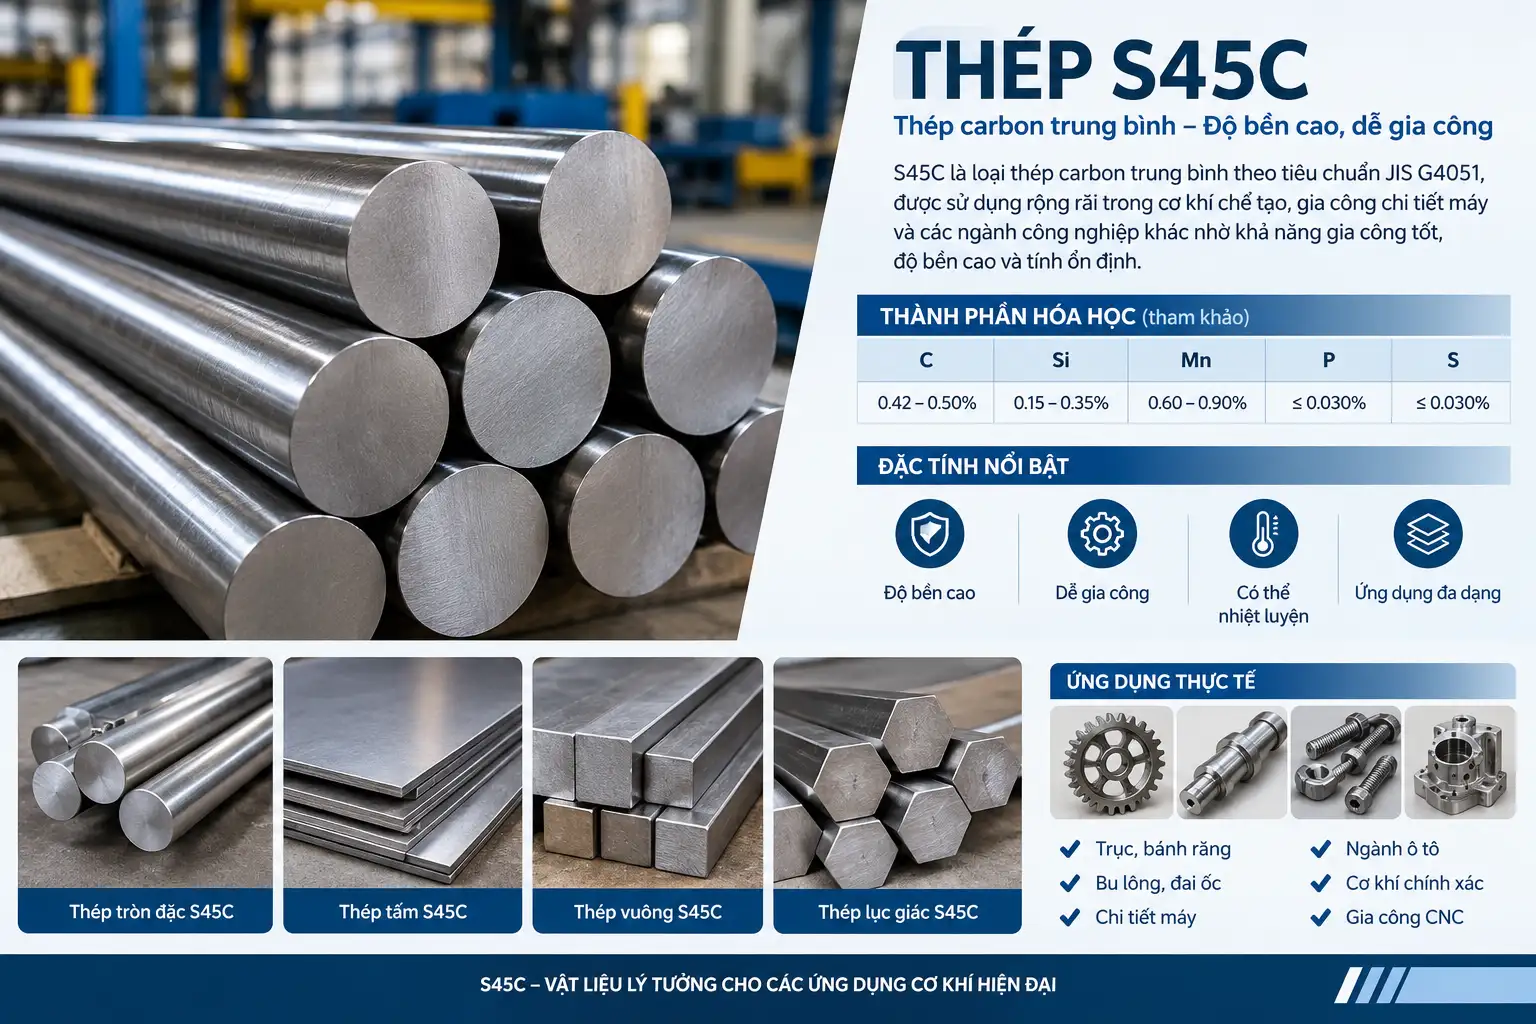
SAE 1144 là thép carbon trung bình có bổ sung lưu huỳnh nhằm cải thiện khả năng gia công cắt gọt. Vật liệu thường được sử dụng để sản xuất trục, chốt, bánh răng, trục bơm, bạc lót và nhiều chi tiết tiện chính xác. Đặc biệt, một số sản phẩm SAE 1144 kéo nguội và xử lý giảm ứng suất có thể đạt giới hạn chảy cao mà không cần áp dụng quy trình tôi ram thông thường.
Tuy nhiên, cơ tính của thép SAE 1144 không phải lúc nào cũng giống nhau. Các giá trị thực tế phụ thuộc vào trạng thái cán nóng, kéo nguội, ủ, thường hóa hoặc tôi ram, cũng như kích thước thanh thép và quy trình sản xuất.
1. SAE 1144 là thép gì?
SAE 1144 thuộc nhóm thép carbon trung bình dễ gia công, thường được nhận diện bằng hàm lượng carbon khoảng 0,40–0,48%, mangan khoảng 1,35–1,65% và lưu huỳnh khoảng 0,24–0,33%.
Sự kết hợp giữa carbon, mangan và lưu huỳnh giúp vật liệu đạt được khả năng gia công tốt cùng độ bền phù hợp với nhiều chi tiết máy.
1.1. Đặc điểm nổi bật của SAE 1144
- Khả năng tiện, phay và khoan tốt.
- Có thể đạt độ bền và độ cứng tương đối cao ở trạng thái kéo nguội.
- Phù hợp với các chi tiết cần gia công hàng loạt.
- Có thể được sử dụng làm trục, chốt, trục bơm, bánh răng và linh kiện máy.
- Có khả năng chống ăn mòn hạn chế, không tương đương thép không gỉ.
- Không phải lựa chọn lý tưởng cho các kết cấu yêu cầu hàn thông thường.
1.2. SAE 1144 và AISI 1144
Trong hoạt động thương mại, SAE 1144 và AISI 1144 thường được dùng để chỉ cùng một mác thép phổ biến. Dù vậy, người mua vẫn cần xác nhận tiêu chuẩn sản phẩm, trạng thái vật liệu và chứng chỉ cơ tính.
Đặc biệt, thép SAE 1144 kéo nguội theo ASTM A311 Class B có thể có cơ tính khác đáng kể so với thép 1144 ở trạng thái ủ hoặc cán nóng. Vì vậy, không nên áp dụng một bộ thông số cơ tính duy nhất cho mọi sản phẩm mang tên SAE 1144.
2. Bảng cơ tính của thép SAE 1144
Các thông số dưới đây minh họa sự khác biệt giữa một số trạng thái vật liệu thường gặp. Đây là các giá trị tham khảo từ dữ liệu kỹ thuật của thép AISI 1144, không phải giới hạn bảo đảm cho mọi lô hàng.
| Trạng thái vật liệu | Độ bền kéo | Giới hạn chảy | Độ giãn dài | Độ cứng Brinell |
|---|---|---|---|---|
| Ủ ở khoảng 790°C | 585 MPa | 345 MPa | 25% | HB 167 |
| Thường hóa ở khoảng 900°C | 670 MPa | 400 MPa | 21% | HB 197 |
| Kéo nguội, xử lý giảm ứng suất ở nhiệt độ thấp, thanh đường kính khoảng 22–32 mm | 760 MPa | 690 MPa | 10% | HB 223 |
| Kéo nguội, xử lý giảm ứng suất ở nhiệt độ cao, thanh đường kính khoảng 22–32 mm | 690 MPa | 585 MPa | 15% | HB 197 |
Các dữ liệu trên cho thấy trạng thái sản xuất có ảnh hưởng lớn đến cơ tính. Chẳng hạn, giới hạn chảy của một số sản phẩm kéo nguội có thể cao hơn đáng kể so với thép ở trạng thái ủ, trong khi độ giãn dài thường giảm.
Khi thiết kế chi tiết máy, cần sử dụng thông số đúng với đường kính, trạng thái cung cấp và tiêu chuẩn của sản phẩm được mua. Không nên lấy giá trị cao nhất trong bảng làm thông số thiết kế cho mọi thanh SAE 1144.
3. Độ bền kéo của SAE 1144 (Tensile Strength)
Độ bền kéo là ứng suất lớn nhất mà vật liệu chịu được trong quá trình thử kéo trước khi xảy ra đứt gãy. Đây là một trong những chỉ tiêu quan trọng để đánh giá khả năng chịu lực của thép.
Đối với SAE 1144, độ bền kéo thay đổi theo phương pháp sản xuất và xử lý nhiệt. Dữ liệu tham khảo cho thấy thép ở trạng thái ủ có thể đạt khoảng 585 MPa, trong khi một số sản phẩm kéo nguội có thể đạt khoảng 760–862 MPa hoặc cao hơn tùy tiêu chuẩn sản phẩm.
3.1. Ý nghĩa trong thiết kế cơ khí
Độ bền kéo giúp kỹ sư đánh giá khả năng chịu lực của vật liệu, nhưng không thể dùng riêng chỉ tiêu này để xác định tải trọng làm việc an toàn.
Khi thiết kế trục truyền động, trục bơm hoặc chi tiết chịu tải, cần xem xét thêm:
- Giới hạn chảy.
- Độ bền mỏi.
- Tải trọng tĩnh và tải trọng động.
- Hình dạng chi tiết, góc lượn và rãnh then.
- Điều kiện lắp ghép và môi trường làm việc.
Một chi tiết có độ bền kéo cao vẫn có thể hỏng do mỏi, tập trung ứng suất hoặc va đập nếu thiết kế không phù hợp.
4. Giới hạn chảy của thép SAE 1144 (Yield Strength)
Giới hạn chảy thể hiện mức ứng suất mà vật liệu bắt đầu biến dạng dẻo đáng kể. Khi ứng suất vượt quá giới hạn này, chi tiết có thể không trở lại hoàn toàn hình dạng ban đầu sau khi bỏ tải.
Đối với thép SAE 1144, giới hạn chảy tham khảo có thể nằm khoảng 345–400 MPa ở một số trạng thái ủ hoặc thường hóa. Với sản phẩm kéo nguội và xử lý giảm ứng suất, giới hạn chảy có thể đạt khoảng 585–690 MPa hoặc theo mức được nhà sản xuất công bố.
4.1. Tại sao giới hạn chảy quan trọng?
Trong thiết kế trục, chốt và linh kiện chịu tải, giới hạn chảy giúp đánh giá nguy cơ biến dạng vĩnh viễn. Nếu chi tiết thường xuyên làm việc gần hoặc vượt giới hạn chảy, hình dạng và độ chính xác của sản phẩm có thể bị ảnh hưởng.
Tuy nhiên, giới hạn chảy không phải là ứng suất làm việc cho phép. Kỹ sư cần áp dụng hệ số an toàn và phương pháp tính toán phù hợp với loại tải, hình học và hậu quả khi chi tiết hỏng.
5. Độ cứng của SAE 1144 (Hardness)
Độ cứng thể hiện khả năng chống lại biến dạng cục bộ khi có lực tác động lên bề mặt. Trong sản xuất cơ khí, độ cứng thường liên quan đến khả năng chống mài mòn, điều kiện gia công và yêu cầu sử dụng của chi tiết.
Một số dữ liệu tham khảo cho SAE 1144 ghi nhận:
- Thép ở trạng thái ủ: khoảng HB 167.
- Thép ở trạng thái thường hóa: khoảng HB 197.
- Một số sản phẩm kéo nguội: khoảng HB 197–223.
- Sản phẩm kéo nguội cường độ cao theo một số tài liệu thương mại có thể đạt khoảng HB 255.
Các mức này khác nhau vì quy trình sản xuất, mức độ biến cứng nguội và điều kiện xử lý vật liệu không giống nhau.
5.1. Độ cứng ảnh hưởng thế nào đến gia công?
Độ cứng cao hơn có thể giúp cải thiện khả năng chống biến dạng và mài mòn trong một số ứng dụng. Tuy nhiên, vật liệu cứng hơn cũng có thể yêu cầu điều chỉnh tốc độ cắt, lượng chạy dao và dụng cụ cắt.
Đối với chi tiết cần mài chính xác hoặc có dung sai chặt, nên kiểm tra độ cứng thực tế của lô thép trước khi lựa chọn chế độ gia công.
5.2. Lưu ý khi đọc chỉ số độ cứng
HB là độ cứng Brinell, HRB là độ cứng Rockwell B và HRC là độ cứng Rockwell C. Không nên chuyển đổi tùy ý giữa các thang đo, đặc biệt khi so sánh những vật liệu có trạng thái khác nhau.
Nếu bản vẽ yêu cầu độ cứng cụ thể, cần kiểm tra đúng phương pháp đo và tiêu chuẩn được áp dụng.
6. Độ giãn dài và độ dẻo của SAE 1144
Độ giãn dài sau khi đứt thể hiện khả năng biến dạng dẻo của vật liệu trước khi gãy. Chỉ tiêu này thường được biểu diễn bằng phần trăm chiều dài tăng thêm của mẫu sau thử kéo.
Dữ liệu tham khảo cho SAE 1144 có thể ghi nhận độ giãn dài khoảng 21–25% ở một số trạng thái ủ hoặc thường hóa, trong khi một số sản phẩm kéo nguội có thể đạt khoảng 10–15%.
Điều này cho thấy khi độ bền tăng nhờ biến cứng nguội, khả năng biến dạng dẻo thường giảm. Vì vậy, không thể đánh giá vật liệu chỉ dựa trên độ bền kéo mà bỏ qua độ giãn dài.
Đối với chi tiết chịu tải va đập, tải trọng thay đổi hoặc yêu cầu độ dẻo cao, kỹ sư cần kiểm tra thêm độ dai va đập và các chỉ tiêu liên quan. Hàm lượng lưu huỳnh cao của SAE 1144 cũng có thể làm giảm độ dai và tính chất theo phương ngang trong một số điều kiện.
7. Mô đun đàn hồi và các tính chất vật lý liên quan
Mô đun đàn hồi biểu thị độ cứng vững đàn hồi của vật liệu, tức mức độ chống biến dạng đàn hồi dưới tác dụng của ứng suất.
Đối với SAE 1144, mô đun đàn hồi thường được tham khảo ở mức khoảng 200 GPa, tương tự nhiều loại thép carbon khác. Giá trị này không thay đổi nhiều so với các biến động cơ tính do kéo nguội hoặc xử lý nhiệt.
Khối lượng riêng thường được lấy gần đúng khoảng 7,87 g/cm³ để tính khối lượng thanh thép.
Trong các ứng dụng trục máy hoặc chi tiết chính xác, độ cứng vững của hệ thống còn phụ thuộc vào đường kính, chiều dài tự do, cách gá lắp và tải trọng. Vì vậy, mô đun đàn hồi không phải chỉ tiêu duy nhất quyết định độ võng của chi tiết.
8. Ảnh hưởng của nhiệt luyện và trạng thái cung cấp đến cơ tính
SAE 1144 có thể được cung cấp ở các trạng thái khác nhau, khiến độ bền, độ cứng và độ dẻo thay đổi đáng kể.
8.1. Trạng thái ủ (Annealed)
Ủ thường được sử dụng để làm mềm vật liệu hoặc điều chỉnh tổ chức kim loại nhằm hỗ trợ gia công và xử lý tiếp theo. Ở trạng thái ủ, SAE 1144 thường có độ cứng thấp hơn và độ giãn dài cao hơn so với một số trạng thái kéo nguội.
8.2. Trạng thái thường hóa (Normalized)
Thường hóa có thể giúp điều chỉnh tổ chức kim loại và cơ tính sau quá trình gia nhiệt, làm nguội có kiểm soát. Thông số thực tế phụ thuộc vào nhiệt độ, thời gian giữ nhiệt, kích thước thanh thép và phương pháp làm nguội.
8.3. Trạng thái kéo nguội và giảm ứng suất
Kéo nguội có thể làm tăng độ bền và giới hạn chảy nhờ biến cứng nguội. Một số sản phẩm SAE 1144 được xử lý giảm ứng suất sau kéo nguội để hạn chế biến dạng khi gia công tiếp theo.
Đây là lý do một số thanh SAE 1144 thương mại có thể đạt cơ tính cao mà không cần tôi ram theo quy trình thông thường. Tuy nhiên, không nên mặc định mọi sản phẩm đều có cùng cơ tính.
8.4. Tôi và ram
SAE 1144 có thể được xử lý nhiệt trong những ứng dụng phù hợp, nhưng kết quả phụ thuộc vào kích thước chi tiết, nhiệt độ, môi trường tôi và chế độ ram. Nếu yêu cầu độ cứng bề mặt hoặc cơ tính đặc biệt, cần dựa vào hướng dẫn kỹ thuật và xác nhận của nhà sản xuất.
Với chi tiết quan trọng, nên đánh giá nguy cơ biến dạng, nứt và thay đổi kích thước sau nhiệt luyện trước khi sản xuất hàng loạt.
9. SAE 1144 Mechanical Properties và khả năng gia công CNC
Một ưu điểm nổi bật của SAE 1144 là khả năng gia công cắt gọt tốt. Lưu huỳnh kết hợp với mangan tạo các sulfide có tác dụng hỗ trợ quá trình hình thành và phá vỡ phoi trong nhiều điều kiện gia công.
Vật liệu có thể phù hợp với:
- Tiện CNC và tiện tự động.
- Phay các bề mặt và rãnh.
- Khoan lỗ.
- Gia công trục, chốt và chi tiết dạng trụ.
- Sản xuất linh kiện cơ khí với sản lượng lớn.
Tuy nhiên, khả năng gia công thực tế còn phụ thuộc vào độ cứng, trạng thái vật liệu, hình dạng phôi, dụng cụ cắt và chế độ gia công.
9.1. Cơ tính cao có luôn đồng nghĩa với gia công tốt hơn?
Không nhất thiết. Thép có độ bền và độ cứng cao hơn có thể cần lực cắt lớn hơn hoặc gây mài mòn dụng cụ nhanh hơn. Do đó, doanh nghiệp cần lựa chọn đúng trạng thái vật liệu dựa trên cả yêu cầu cơ tính và quy trình gia công.
9.2. Những hạn chế cần lưu ý
SAE 1144 không phải lựa chọn tối ưu cho mọi ứng dụng. Khả năng hàn hạn chế do hàm lượng carbon và lưu huỳnh; khả năng chống ăn mòn thấp; độ dai va đập và tính chất theo phương ngang cần được xem xét khi chi tiết chịu tải phức tạp.
10. Ứng dụng của thép SAE 1144 theo cơ tính
10.1. Trục máy và trục truyền động
Độ bền phù hợp cùng khả năng gia công tốt khiến SAE 1144 được cân nhắc cho các trục máy, trục truyền động và trục bơm. Cần kiểm tra tải trọng, độ bền mỏi và yêu cầu bề mặt trước khi lựa chọn.
10.2. Chốt, bạc lót và linh kiện chính xác
Đối với chốt định vị, bạc lót và chi tiết tiện CNC, khả năng kiểm soát đường kính và độ hoàn thiện bề mặt rất quan trọng. Trạng thái vật liệu nên được chọn theo dung sai và yêu cầu cơ tính của bản vẽ.
10.3. Bánh răng và chi tiết truyền động
SAE 1144 có thể dùng làm phôi bánh răng, pinion hoặc một số chi tiết truyền động. Nếu yêu cầu khả năng chống mài mòn cao, cần đánh giá phương án nhiệt luyện và độ cứng bề mặt phù hợp.
11. Cách lựa chọn SAE 1144 theo yêu cầu cơ tính
Để chọn đúng thép SAE 1144, doanh nghiệp nên thực hiện các bước sau:
- Xác định tải trọng tĩnh, tải trọng động và điều kiện làm việc.
- Xác định yêu cầu tối thiểu về giới hạn chảy, độ bền kéo và độ cứng.
- Kiểm tra độ giãn dài hoặc độ dai nếu chi tiết có nguy cơ chịu va đập.
- Chọn trạng thái vật liệu phù hợp: cán nóng, ủ, kéo nguội hoặc xử lý theo yêu cầu.
- Xác nhận đường kính, dung sai và chứng chỉ cơ tính.
- Đánh giá khả năng gia công và biến dạng sau khi bóc vật liệu.
Đối với chi tiết quan trọng, nên yêu cầu chứng chỉ thử nghiệm của lô hàng và kiểm tra cơ tính khi cần thiết. Điều này giúp hạn chế rủi ro khi thông số thực tế khác với dữ liệu tham khảo.
12. Câu hỏi thường gặp về SAE 1144 Mechanical Properties
Độ bền kéo của SAE 1144 là bao nhiêu?
Tùy trạng thái vật liệu, độ bền kéo có thể khác nhau đáng kể. Một số dữ liệu tham khảo ghi nhận khoảng 585 MPa ở trạng thái ủ và khoảng 760–862 MPa ở một số sản phẩm kéo nguội. Cần xác nhận giá trị theo chứng chỉ sản phẩm thực tế.
Giới hạn chảy của SAE 1144 là bao nhiêu?
Giới hạn chảy có thể khoảng 345–400 MPa ở một số trạng thái ủ hoặc thường hóa, và khoảng 585–690 MPa ở một số trạng thái kéo nguội. Không nên dùng một giá trị duy nhất cho mọi sản phẩm SAE 1144.
Độ cứng SAE 1144 thường ở mức nào?
Các dữ liệu tham khảo có thể nằm khoảng HB 167–223 đối với những trạng thái ủ, thường hóa hoặc kéo nguội được nêu trong tài liệu kỹ thuật. Một số sản phẩm kéo nguội cường độ cao có thể đạt mức cao hơn. Cần xác nhận trạng thái cụ thể trước khi áp dụng.
SAE 1144 có phù hợp làm trục chịu tải không?
Có thể phù hợp với nhiều loại trục nếu cơ tính, kích thước và điều kiện làm việc đáp ứng yêu cầu thiết kế. Với trục chịu tải động, va đập hoặc yêu cầu độ bền mỏi cao, cần tính toán và kiểm tra kỹ thuật trước khi lựa chọn.
SAE 1144 có cần nhiệt luyện không?
Không phải mọi ứng dụng đều cần nhiệt luyện. Một số sản phẩm kéo nguội đã có độ bền tương đối cao ở trạng thái cung cấp. Quyết định nhiệt luyện cần dựa vào yêu cầu độ cứng, cơ tính, độ ổn định kích thước và hướng dẫn của nhà sản xuất.
Có thể dùng SAE 1144 thay cho SAE 1045 không?
Không nên thay thế trực tiếp nếu chưa đánh giá cơ tính, khả năng gia công và yêu cầu sử dụng. Hai mác thép có thành phần và đặc tính khác nhau; việc thay thế cần được kỹ sư hoặc bộ phận kỹ thuật chấp thuận.
13. Liên hệ tư vấn thép SAE 1144 tại Vật Liệu Titan
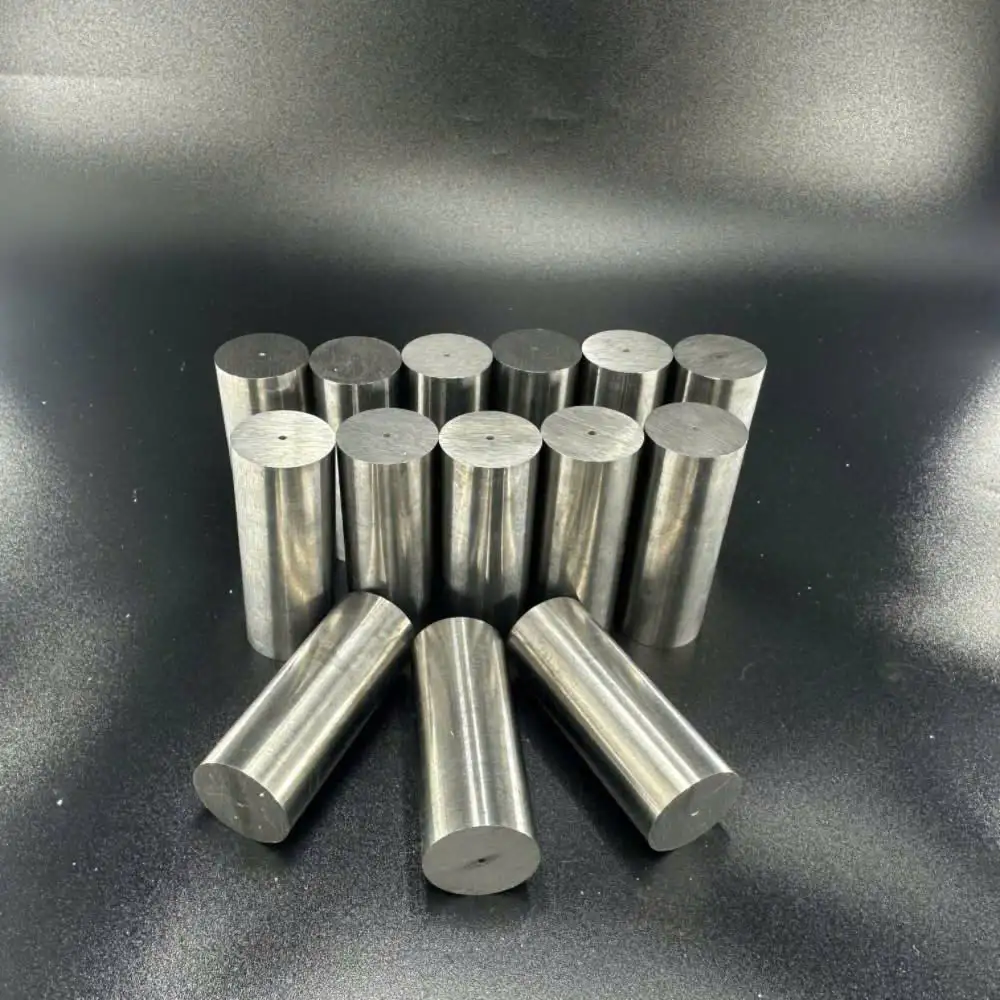
Nếu doanh nghiệp đang tìm kiếm thép tròn đặc SAE 1144 cho gia công CNC, sản xuất trục hoặc linh kiện cơ khí, việc xác định đúng trạng thái vật liệu và cơ tính sẽ giúp tối ưu chi phí và đảm bảo chất lượng thành phẩm.
CÔNG TY TNHH MTV VẬT LIỆU TITAN
- Địa chỉ: 133/14/5 Bình Thành, Phường Bình Hưng Hòa B, Quận Bình Tân, TP. Hồ Chí Minh.
- Cửa hàng: 145D Bình Thành, Phường Bình Hưng Hòa B, Quận Bình Tân, TP. Hồ Chí Minh.
- Hotline: 0909 246 316
- Website: vatlieutitan.vn
Khách hàng nên chuẩn bị mác thép, đường kính, chiều dài, số lượng và yêu cầu cơ tính để được hỗ trợ kiểm tra quy cách và báo giá phù hợp.
Bạn cũng có thể tham khảo thông tin vật liệu tại vatlieucokhi.net và vatlieucokhi.org.
Kết luận
SAE 1144 là thép carbon trung bình dễ gia công, có thể đạt cơ tính từ mức trung bình đến cao tùy trạng thái cung cấp. Độ bền kéo, giới hạn chảy, độ cứng và độ giãn dài đều chịu ảnh hưởng của phương pháp sản xuất và xử lý nhiệt.
Để lựa chọn chính xác, doanh nghiệp cần đối chiếu yêu cầu thiết kế với dữ liệu cơ tính của đúng sản phẩm, đồng thời xem xét khả năng gia công, độ dai, khả năng hàn và môi trường sử dụng. Việc xác nhận chứng chỉ vật liệu trước khi đưa vào sản xuất sẽ giúp đảm bảo chất lượng và giảm rủi ro kỹ thuật.